हाई-स्पीड मिलिंग में काटने के उपकरण और उपकरण धारकों के लिए क्या आवश्यकताएं हैं?
हाई स्पीड कटिंग (एचएसएम) आधुनिक मिलिंग तकनीक में व्यापक रूप से उपयोग की जाने वाली एक महत्वपूर्ण तकनीक है। एचएसएम मिलिंग तकनीक को लागू करके, न केवल विभिन्न नरम और कठोर सामग्रियों को मिल्ड किया जा सकता है, बल्कि उत्कृष्ट वर्कपीस सटीकता भी प्राप्त की जा सकती है। यह आलेख काटने के उपकरण और उपकरण धारकों के लिए एचएसएम की आवश्यकताओं का परिचय देता है।
1, काटने के उपकरण के लिए एचएसएम की आवश्यकताएं
1. ज्यामितीय आकार
उपकरण कंपन सीधे मशीनिंग के दौरान प्राप्त सतह की गुणवत्ता को प्रभावित करता है। इसलिए, उपकरण कंपन से बचने के लिए एचएसएम परिशुद्धता मशीनिंग के दौरान उपकरण पर एक समान कटिंग बल बनाए रखना बेहद महत्वपूर्ण है।
काटने के बल पर काटने के उपकरण की आसन्न ज्यामितीय विशेषताओं का प्रभाव:
1) अच्छी सांद्रता कटिंग एज पर भार के समान वितरण के लिए अनुकूल है;
2) समान कटिंग बल विशेषताओं (बड़े हेलिक्स कोण और खांचे की संख्या) प्राप्त करने के लिए काटने वाले किनारों का एक बड़ा ओवरलैप फायदेमंद है;
3) बेहतर कठोरता प्राप्त करने के लिए छोटी कटिंग लंबाई फायदेमंद है (मशीन उपकरण की खड़ी दीवार के सापेक्ष, शाफ्ट का व्यास थोड़ा कम हो जाता है);
4) कोर की क्रॉस-सेक्शनल स्थिति सबसे अच्छी है, और खांचे पर तनाव एकाग्रता सबसे छोटी है।
एचएसएम का उपयोग उच्च शक्ति वाली सामग्रियों को संसाधित करने के लिए किया जा सकता है, जिसका अर्थ है कि संसाधित होने वाली सामग्री की कठोरता में वृद्धि के साथ विरूपण का प्रतिरोध बढ़ जाता है। कटिंग एज पर भार में वृद्धि के लिए कटिंग एज के ज्यामितीय आकार के एक स्थिर डिजाइन की आवश्यकता होती है। हालांकि, उच्च गति काटने की स्थिति के तहत, वर्कपीस सतह के मुक्त क्षेत्र में अधिक घर्षण गर्मी उत्पन्न होगी, जिसका अर्थ है कि उपकरण का निकासी कोण कम होना चाहिए। इसलिए, कटिंग एज की स्थिरता को बढ़ाना केवल ढलान कोण को कम करके ही प्राप्त किया जा सकता है। ऐसे मामलों में जहां सामग्री बहुत कठोर है और उपकरण सामग्री भंगुर है, इसका परिणाम नकारात्मक कोण भी हो सकता है।
अचानक गर्म होने पर काटने वाले किनारे की लाल गर्म अवस्था या स्थानीय फ्रैक्चर तक पहुंचने से बचने के लिए सटीक रूप से मिलान की गई त्रिज्या को काटने वाले किनारे की नोक पर पीस दिया जाता है।
यदि संसाधित किए जाने वाले वर्कपीस के आकार के लिए उच्च परिशुद्धता की आवश्यकता होती है, तो उपयोग किए जाने वाले सटीक मशीनिंग उपकरण के गोलाकार त्रिज्या का संसाधित होने वाले वर्कपीस के आकार की सटीकता पर सीधा प्रभाव पड़ता है। इसलिए, एक बुनियादी शर्त के रूप में, बहुत सटीक भागों की सटीक मशीनिंग प्रक्रिया में बहुत सख्त त्रिज्या सहनशीलता (माइक्रोमीटर सीमा के भीतर) वाले उपकरणों का उपयोग करना बहुत महत्वपूर्ण है।
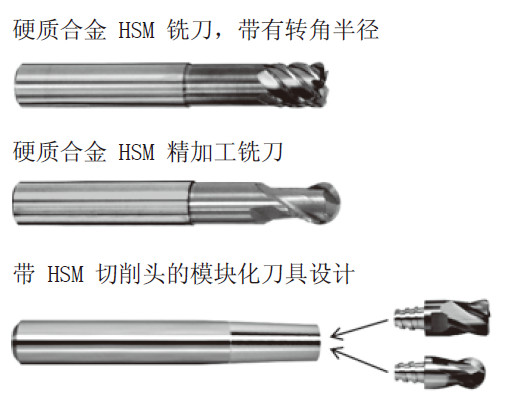
2. सामग्री और कोटिंग्स
उपकरण सामग्री संसाधित होने वाली सामग्री से अधिक कठोर होनी चाहिए। वर्कपीस सामग्री और उपकरण सामग्री के बीच कठोरता का अंतर जितना अधिक होगा, उपकरण का घिसाव उतना ही कम होगा और उपकरण का सेवा जीवन उतना ही लंबा होगा। क्योंकि स्थानीय तापमान बहुत अधिक है, इसलिए यह सुनिश्चित करना भी आवश्यक है कि उपकरण सामग्री में एंटीऑक्सीडेंट गुण हों।
बड़े थर्मल लोड उतार-चढ़ाव और उपकरण सामग्री के ऑक्सीकरण प्रतिरोध की आवश्यकता के लिए अंततः महीन दाने वाले टंगस्टन कार्बाइड उपकरण निकायों पर कोटिंग की आवश्यकता होती है।
जिन कोटिंग प्रणालियों का परीक्षण और परीक्षण किया गया है, जैसे कि TiN, TiCN, और TiAlCN, HSM प्रसंस्करण में जल्दी ही अपनी सीमा तक पहुँच गए हैं। इसलिए, एक बहु-घटक कोटिंग प्रणाली विकसित की गई है, जो उच्च एल्यूमीनियम नाइट्राइड पर आधारित है और येट्रियम, वैनेडियम या टैंटलम जैसे अन्य तत्वों के साथ संयुक्त है। नैनो परत संरचनाओं, सीबीएन और पीकेडी का उपयोग करके भी उच्च प्रदर्शन प्राप्त किया जा सकता है।
2, उपकरण धारकों के लिए एचएसएम आवश्यकताएँ
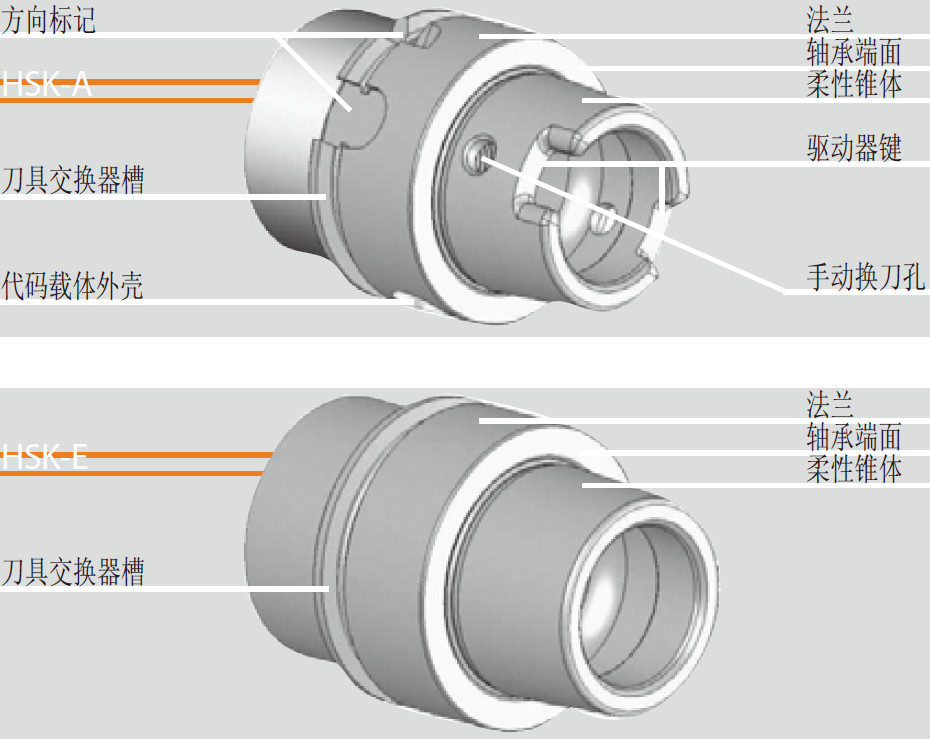
एचएसएम मशीनिंग में आवश्यक उच्च स्पिंडल गति के कारण, एचएसके-ए और एचएसके-ई टूल होल्डर सिस्टम का उपयोग करना सबसे अच्छा है। स्पिंडल हेड पर चाकू धारक फ्लैंज की स्थापना के कारण, चाकू धारक को Z दिशा में स्पष्ट यांत्रिक समर्थन मिलता है, इसलिए उच्च गति पर केन्द्रापसारक बल बढ़ने के कारण इसे स्पिंडल में नहीं खींचा जाएगा।
प्रसंस्करण की तैयारी के चरण के दौरान मूलभूत त्रुटि हो सकती है, जिससे छोटे कंपन और सुरक्षित प्रक्रिया नियंत्रण प्राप्त करना असंभव हो गया है। स्थिर एचएसएम मशीनिंग प्राप्त करने के लिए, टूल और टूल होल्डर डिवाइस को आवश्यकताओं के अनुसार संतुलित करना और उनकी समाक्षीयता की जांच करना महत्वपूर्ण है। असंतुलित द्रव्यमान से संबंधित घूर्णी गति सीमा पर विचार करना भी आवश्यक है।
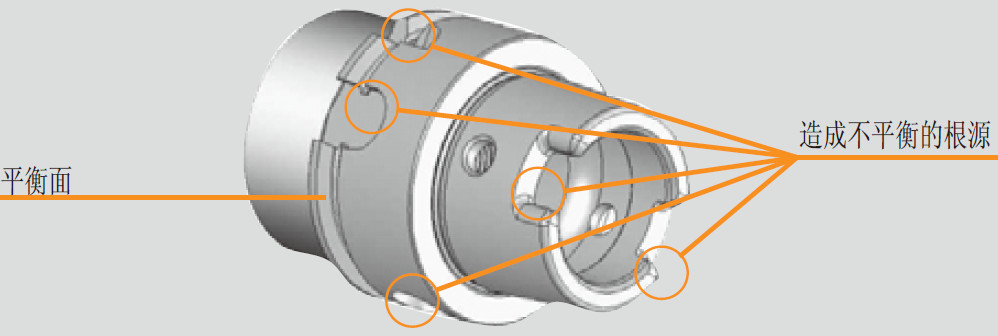
असंतुलित या गैर संकेंद्रित घूर्णन उपकरण प्रणालियों का परिणाम होगा:
1) सतह की गुणवत्ता बहुत खराब
2) बहुत कम उपकरण जीवन
3) खराब प्रसंस्करण स्थिरता और सुरक्षा
4) मिलिंग स्पिंडल को संभावित क्षति
प्रसंस्करण के दौरान अचानक परिवर्तन के कारण आदर्श सांद्रता से असंतुलन और विचलन को नीचे दिए गए योजनाबद्ध चित्र में स्पष्ट रूप से दिखाया गया है:
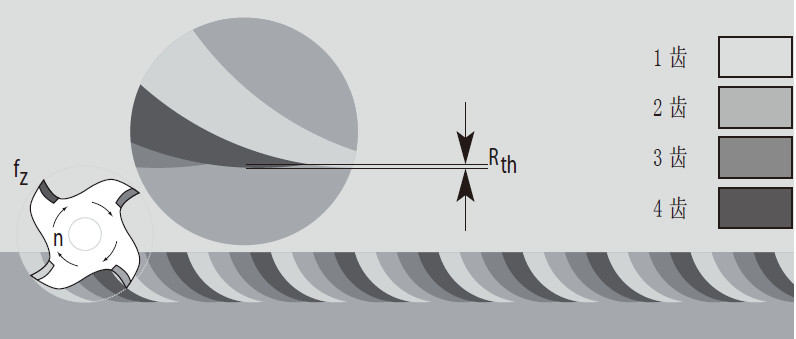
पूर्ण संकेंद्रितता की तुलना में कोई विचलन नहीं: छोटी सैद्धांतिक खुरदरापन
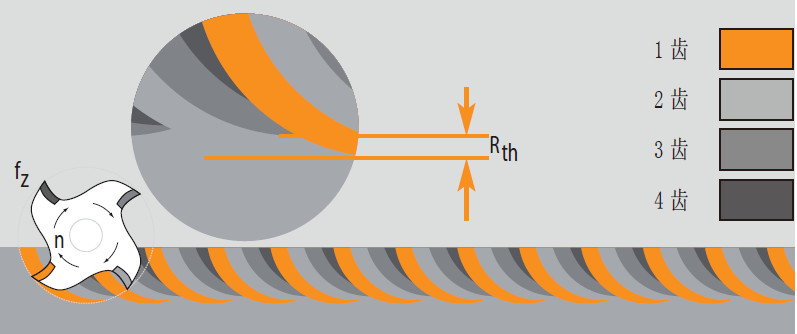
पूर्ण संकेंद्रितता से विचलन: बड़ा सैद्धांतिक खुरदरापन
संतुलित द्रव्यमान का संपूर्ण घूर्णन प्रणाली के गतिशील प्रदर्शन पर महत्वपूर्ण प्रभाव पड़ता है।
असंतुलन किसी विलक्षण वस्तु के घूमने के बराबर है। यह विलक्षण वस्तु केन्द्रापसारक बल का कारण बन सकती है, जो घूर्णन गति के वर्ग मान के साथ बढ़ती है। इसका मतलब यह है कि 42000 आरपीएम की गति वाले स्पिंडल पर समान असंतुलन के कारण उत्पन्न केन्द्रापसारक बल 2000 आरपीएम की गति वाले स्पिंडल का 441 गुना है (212=441)। इसलिए, हाई-स्पीड मशीनिंग में टूल होल्डर डिवाइस के असंतुलन के विशेष रूप से स्पष्ट प्रतिकूल परिणाम होते हैं।
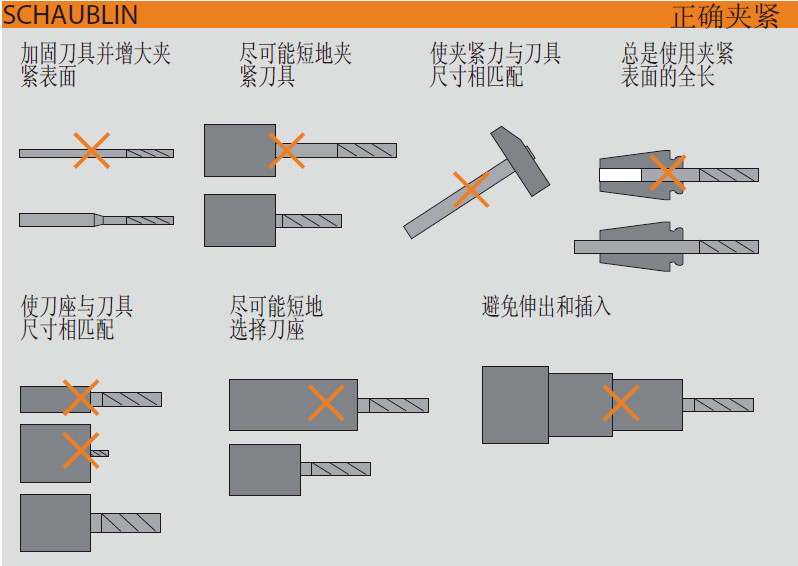
एचएसएम में टूल क्लैम्पिंग तकनीक को लागू करके, आप टूल होल्डर का उपयोग निम्नलिखित वस्तुओं के साथ कर सकते हैं:
चक
जोड़ को कम करना
वेल्डन कनेक्टर्स जैसी वैकल्पिक प्रणालियों का उपयोग करने की अनुशंसा नहीं की जाती है क्योंकि उनमें एचएसएम प्रसंस्करण में स्पष्ट दोष हैं।
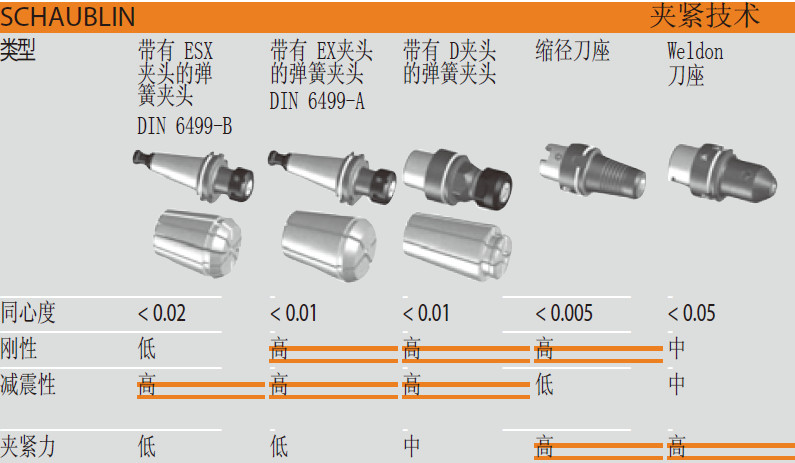
चक के साथ उपकरण धारक की उत्कृष्ट भिगोना विशेषताओं के कारण, यह किसी न किसी मशीनिंग प्रक्रिया में अच्छे परिणाम ला सकता है। इसलिए, कम व्यास वाले जोड़ के साथ, यह अत्यधिक उच्च कठोरता और दोहराव सटीकता प्राप्त कर सकता है। एक आदर्श वर्कपीस सतह प्राप्त करने के लिए यह महत्वपूर्ण है। कम व्यास वाले जोड़ों का उपयोग आपको बहुत सटीक सांद्रता (0.003 मिमी से कम विचलन) और महत्वपूर्ण टॉर्क ट्रांसमिशन प्राप्त करने की अनुमति देता है।
विभिन्न कम व्यास वाले उपकरण धारकों की डिज़ाइन संरचना: टॉर्क का संचरण क्लैंपिंग उपकरण की डिज़ाइन संरचना पर निर्भर करता है; डिज़ाइन संरचनाएँ बहुत भिन्न हो सकती हैं।