


डीप कैविटी बोरिंग के दौरान बार-बार होने वाले कंपन और स्क्रैप किए गए वर्कपीस की बढ़ती संख्या से कैसे निपटें?
मैकेनिकल और मोल्ड प्रसंस्करण में डीप होल बोरिंग हमेशा एक कठिन समस्या रही है। इससे पहले, एक सहपाठी को रबर ट्यूब मोल्ड × 215 मिमी गहरे छेद प्रसंस्करण पर 48 का सामना करना पड़ा था, मुझे आशा है कि मैं उसके द्वारा पार किए गए गड्ढों को लिखूंगा और आपको कुछ सहायता और संदर्भ प्रदान करूंगा।
1, भाग ड्राइंग विश्लेषण और प्रक्रिया योजना
भाग ड्राइंग विश्लेषण
चित्र 1 में दिखाए गए रबर नली मोल्ड के हिस्से में 48 × के 4 व्यास हैं, 215 मिमी की गहराई वाले एक छेद को मशीनीकृत करने की आवश्यकता है। बाहरी आयाम 420 × दो सौ सत्तर × 250 मिमी, ऊपर, नीचे, बाएँ और दाएँ तरफ 4 खांचे के साथ। छेद की सतह पर सीढ़ियाँ हैं, और पंक्ति फिटिंग सतह के रूप में दोनों तरफ झुके हुए विमान हैं।
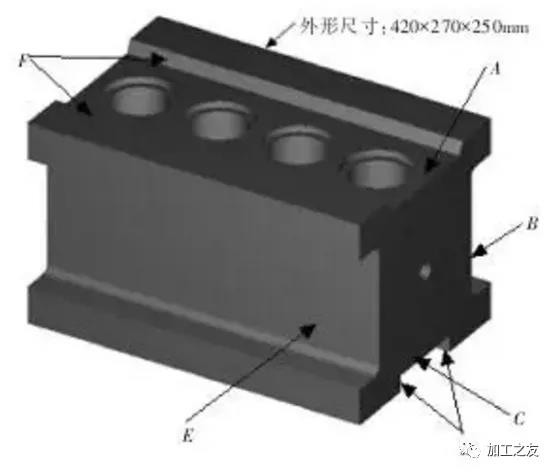 चित्र 1 रबर ट्यूब मोल्ड भाग
भाग के आयाम चित्र में दिखाए गए हैं। इस भाग के लिए प्रक्रिया की आवश्यकता यह है कि छेद का टेपर {{0}}.1 मिमी से अधिक नहीं हो सकता है, और सतह खुरदरापन मान Ra3.2 μ मीटर है। छेद रिक्ति आयाम की सहनशीलता 0.03मिमी से अधिक नहीं हो सकती, और लंबवतता 0.03मिमी है। इस साँचे का उत्पाद एक कांच की नली है, जिसकी दीवार की मोटाई केवल 0.8 मिमी है। ग्राहक का अनुरोध है कि 0.8 मिमी से अधिक मोटाई प्राप्त न की जाए। लागत बचाने के लिए यह कहा जा सकता है कि जितना पतला उतना बेहतर।
उस समय, मुझे वास्तव में इतने कठिन हिस्से पर कोई भरोसा नहीं था। हालाँकि हमारी इकाई केवल गहरे कैविटी बोरिंग छिद्रों के प्रसंस्करण के लिए जिम्मेदार थी, अन्य ग्राहक प्रसंस्करण में सहयोग कर सकते थे। कई प्रयासों के बाद, एक सरल और उचित प्रसंस्करण योजना विकसित की गई है।
प्रक्रिया नियोजन
बोरिंग भागों से पहले सरल मशीनिंग अनुक्रम
तैयार सामग्री वापस आने के बाद, मिलिंग मशीन पहले दोनों तरफ खांचे की स्थिति को संसाधित करती है, जैसा कि चित्र 1 में दिखाया गया है, जहां बी और ई को पहले खुरदरा किया जाता है और फिर संख्या तक पहुंचने तक परिष्कृत किया जाता है।
मशीनिंग के सामने की तरफ का कदम खुरदुरा है, जिसके एक तरफ 0.5 मिमी का अंतर है, जैसा कि चित्र 1 में बिंदु ए और एफ पर दिखाया गया है।
मशीनिंग की निचली सतह पर स्टेप को खुरदरा किया जाना चाहिए, एक तरफ 0.5 मिमी के मार्जिन के साथ, जैसा कि स्थिति सी और डी में दिखाया गया है।
फिर क्लैंप कैलिब्रेशन टेबल को फिर से स्थापित करें, इसे चारों तरफ से केंद्र में रखें, स्थिति निर्धारण के लिए केंद्र को ड्रिल करें, और इसे चरणों में संसाधित करने के लिए 10 मिमी, 24 मिमी और 35 मिमी के व्यास वाले ड्रिल बिट्स का उपयोग करें। अंत में, इसे ड्रिल करने और खुरदरा करने के लिए 44 मिमी व्यास वाले एक ड्रिल बिट का उपयोग करें।
पूरा होने के बाद, बड़ी पानी पीसने वाली मशीन की सतह और तली पर पीसें, जैसा कि चित्र 2 में दिखाया गया है, और 0.03 मिमी की समानता सुनिश्चित करें।
जैसा कि चित्र 1 में दिखाया गया है, बी और ई पक्षों को पीसने के लिए एक 0.3 मिमी सटीक मशीनिंग भत्ता आरक्षित है।
भागों की क्लैम्पिंग और पोजीशनिंग संदर्भ
वर्कपीस को सीधे सीएनसी वर्कटेबल पर क्लैंप किया जाता है, जिसमें चार मोल्ड फीट को कसकर बांधा जाता है और 0.03 मिमी के भीतर नियंत्रित त्रुटि के साथ कैलिब्रेट किया जाता है।
2, भागों की सीएनसी मशीनिंग
भाग ड्राइंग विश्लेषण
स्वयं निर्मित बोरिंग टूल: सबसे पहले, चित्र 3 में दिखाए अनुसार 837H सामग्री से बना एक बोरिंग टूल होल्डर बनाएं। सबसे पहले, इसे खुरदुरा करें, 0.5 मिमी मार्जिन छोड़ें, इसे गर्म करें, और फिर प्रसंस्करण के लिए एक बाहरी बेलनाकार ग्राइंडर का उपयोग करें, जिसमें समाक्षीयता सुनिश्चित करने पर ध्यान दिया जाए। 10 × 10 मिमी के ब्लेड वाले छोटे चाकू धारकों के लिए मानक हिस्से खरीदें, ब्लेड को बदलने में आसान, आकार सुनिश्चित करना।
अंतर्निर्मित छोटे चाकू धारक का झुकाव कोण 2 {{5 }} डिग्री है, और इसे थोड़ा टाइट फिट के साथ तार काटने द्वारा संसाधित किया जाता है। बोरिंग टूल होल्डर पर M6mm हेक्स स्क्रू से छेद करें और छोटे टूल होल्डर को हेक्स स्क्रू से लॉक करें। मानक छोटा चाकू धारक कठोर मिश्र धातु ब्लेड से सुसज्जित है, जिसमें मुख्य विचलन कोण 3 0 डिग्री और पीछे ब्लेड की सतह पर 15 डिग्री का निकासी कोण होता है। ब्लेड टिप का कोण R0.3~R0.4mm है, और कंपन को रोकने के लिए संपर्क सतह को जितना संभव हो उतना छोटा किया जाता है।

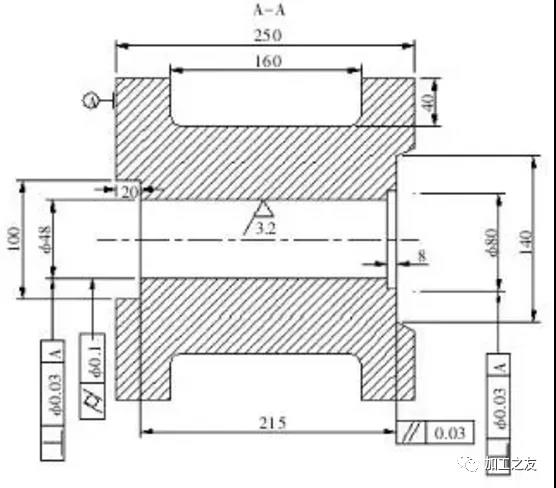 चित्र 2 भाग आकार आरेख
प्रसंस्करण योजना का निर्धारण
छेद प्रसंस्करण योजना 1
तेजी से तार काटने का उपयोग रफ कटिंग की आवश्यकता के बिना सबसे सीधा और सरल तरीका है। हालाँकि, आकार बहुत गहरा होने के कारण, जो कि 215 मिमी है, प्रसंस्करण के दौरान शीतलन और फ्लशिंग की समस्या को हल करना मुश्किल है, और तार को तोड़ना आसान है, जिसके परिणामस्वरूप सतह खुरदरापन मान आवश्यकताओं को पूरा नहीं करता है।
छेद प्रसंस्करण योजना 2
धीमी गति से तार काटने की प्रक्रिया का उपयोग करना, छेद की गहराई के कारण, तार को तोड़ना आसान है, लेकिन प्रत्येक छेद के लिए प्रसंस्करण लागत लगभग 1945 युआन है, और मोल्ड के लिए तार काटने की कुल लागत लगभग 7700 युआन है। ग्राहक की लागत गणना से अधिक.
छेद प्रसंस्करण योजना 3
सीएनसी बाहरी मिलिंग प्रसंस्करण, गोल या हीरे मिश्र धातु काटने वाले कणों को लोड करने के लिए एक लम्बी कटर का उपयोग करना, गहरी लेयरिंग प्रसंस्करण। बड़े संपर्क क्षेत्र के कारण, प्रत्येक फीड और रिट्रीट मशीनिंग के दौरान ध्वनि बहुत तेज़ और कठोर होती है, जिसके परिणामस्वरूप सतह की खुरदरापन और आयामी सटीकता खराब होती है। बीच में कभी-कभी उल्टे खांचे भी होते हैं, और मानक को पूरा करना तो दूर, खुरदरेपन को नियंत्रित नहीं किया जा सकता है।
छेद प्रसंस्करण योजना 4
सीएनसी बोरिंग मशीनिंग 850बी मॉडल का उपयोग करके की जाती है, जो सामान्य मशीन टूल्स के लिए उपयुक्त है। इस मॉडल की Z-अक्ष ऊंचाई 500 मिमी है, जो बोरिंग टूल होल्डर 230 और वर्कपीस छेद की गहराई 250 मिमी की मशीनिंग आवश्यकताओं को पूरा कर सकती है। प्रत्येक छेद के लिए मशीनिंग का समय उच्च मशीनिंग सटीकता के साथ केवल 2 घंटे है। सतह खुरदरापन मूल्य और आयामी सटीकता ड्राइंग की आवश्यकताओं को पूरा करती है। लागत, मशीनिंग सटीकता और मशीनिंग कठिनाई की तुलना करके, स्कीम 4 की होल मशीनिंग योजना का चयन किया जाता है।
सीएनसी बोरिंग प्रक्रिया
दबाना संरेखण
मशीन टूल पर, वर्कपीस के चारों कोनों को कस लें और वर्कपीस की समानांतर स्थिति और समतलता को समतल करें। यदि यह {{0}}.03 मिमी से अधिक है, तो वर्कपीस के ऊपरी और निचले हिस्सों को फिर से पीस लें, अन्यथा छेद की ऊर्ध्वाधरता सुनिश्चित करना मुश्किल है। अंशांकन तालिका की सहनशीलता को 0.02 मिमी के भीतर नियंत्रित किया जाना चाहिए, जिसमें 4 फलकों को केंद्रों में विभाजित किया गया है। दूसरे चरण की सतह का उपयोग Z-अक्ष की मशीनिंग के लिए शून्य फलक के रूप में किया जाना चाहिए, और जितना संभव हो सके उपकरण उठाने के लिए पर्याप्त जगह होनी चाहिए।
बोरिंग उपकरण धारक
पहली रफ मशीनिंग के लिए, बड़े टूल होल्डर की तुलना में बोरिंग ब्लेड के आकार को मापने के लिए गेज कार्ड का उपयोग करें। अर्ध परिशुद्धता मशीनिंग की सुविधा के लिए रफ मशीनिंग के लिए एक तरफ लगभग {0}}.5 मिमी आरक्षित रखें। बोरिंग ब्लेड का मुख्य विचलन कोण 30 डिग्री है, पीछे ब्लेड की सतह का निकासी कोण 15 डिग्री है, और ब्लेड टिप का गोलाकार कोना R0.3~R0.4 मिमी है। कंपन को व्युत्क्रमण से बचाने के लिए संपर्क सतह और तनाव को यथासंभव कम करने का प्रयास करें। वर्कपीस पर बोरिंग टूल टिप की सतह शून्य है।
उबाऊ कार्यक्रम
अनुदेश प्रारूप G76X_ Y_ Z{{3} X/Y/Z छेद के निर्देशांक के साथ उबाऊ निर्देश। पी छेद के नीचे एक ठहराव का प्रतिनिधित्व करता है, और क्यू उपकरण के मशीनीकृत होने के बाद एक ठहराव ऑफसेट का प्रतिनिधित्व करता है। उपकरण उठाते समय, मशीनी हिस्से को खरोंचने से बचाना महत्वपूर्ण है।
रफ मशीनिंग पैरामीटर सेटिंग्स
गति S 120 आरपीएम है, फ़ीड F 80 मिमी/मिनट है, काटने की मात्रा 1.0 मिमी है, और काटने वाला तेल शीतलक है। तेल की तरलता अच्छी होनी चाहिए और ठंडा होना चाहिए।
अर्ध परिशुद्धता मशीनिंग पैरामीटर सेटिंग्स
रफ मशीनिंग पूरी होने के बाद, कार्ड की गिनती और निरीक्षण करें। गहरे आंतरिक छेद का आकार एक आंतरिक छेद गेज का उपयोग करके मापा जा सकता है, जिसमें आमतौर पर एक निश्चित डिग्री का टेपर होता है। गति S 110 आरपीएम है, फ़ीड F 70 मिमी/मिनट है, और काटने की मात्रा 0.6 मिमी है। काटने वाला तेल शीतलक होता है, और तेल की तरलता अच्छी होनी चाहिए। सटीक मशीनिंग की खुरदरापन सुनिश्चित करने के लिए जगह में ठंडा करना।
परिशुद्धता मशीनिंग पैरामीटर सेटिंग्स
प्रत्येक छेद को एक नए ब्लेड से संसाधित करें, जिसकी गति एस 100 क्रांति प्रति मिनट और 60 मिमी प्रति मिनट की गति है। एक माइक्रोमीटर से ब्लेड की स्थिति को मापें और प्रसंस्करण के लिए छोटे उपकरण धारक को लॉक करें। पहले ड्रिलिंग का प्रयास करें, क्योंकि वर्कपीस की ऊपरी सतह पर 15 मिमी का एक चरण होता है जब तक कि आकार ड्राइंग आवश्यकताओं को पूरा नहीं करता।
3, प्रोग्रामिंग
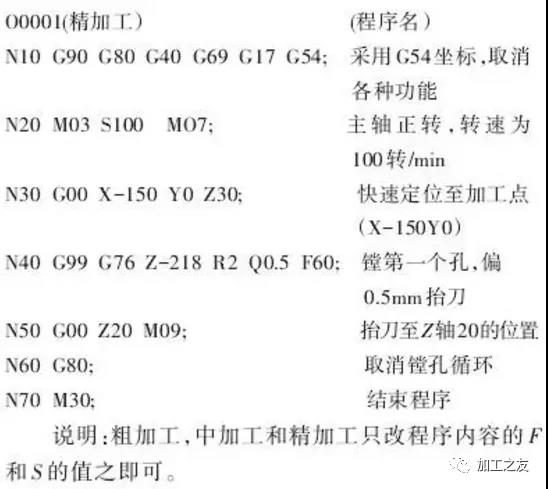
स्पष्टीकरण: रफ मशीनिंग, इंटरमीडिएट मशीनिंग और सटीक मशीनिंग को केवल प्रोग्राम सामग्री में एफ और एस के मूल्यों को बदलने की आवश्यकता है।
आकार मिलिंग प्रसंस्करण योजना से लेकर इस प्रसंस्करण योजना में कई ऑन-साइट सुधार हुए हैं। प्रक्रिया के दौरान, काटने वाले कणों को बदलने के लिए उपकरण को कई बार उठाना पड़ता है। प्रत्येक छेद के लिए प्रसंस्करण समय लगभग 4 घंटे है, और संसाधित छेद का खुरदरापन मूल्य ग्राहकों के लिए बहुत सिरदर्द है। नतीजतन, मशीन को दूसरी प्रक्रिया में एक छेद की मोल्ड पॉलिशिंग को बचाने में एक दिन लगता है, और पॉलिश किए गए गोलाकार छेद की गोलाई अभी भी अयोग्य है।
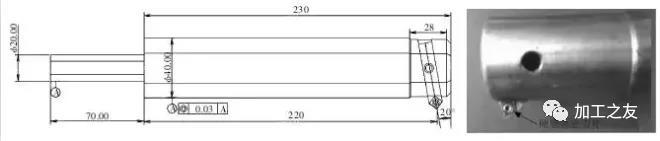
चित्र 3 बोरिंग उपकरण धारक
बोरिंग मशीनिंग का उपयोग करने में मुख्य रूप से फ़ीड और गति के दो पैरामीटर सेट करना शामिल है। फ़ीड गति की सामान्य गणना Vc{0}}π DN/1000 है। कई ऑन-साइट प्रसंस्करण और निरंतर सुधार के बाद, अंतिम सारांश यह है कि सटीक मशीनिंग गति एस 100 आरपीएम है और फ़ीड एफ 60 मिमी/मिनट है। यद्यपि परिणाम सरल हैं और बहुत अधिक प्रयास की आवश्यकता है, यह निष्कर्ष निकाला गया है कि मध्यवर्ती/अर्ध परिशुद्धता मशीनिंग और परिशुद्धता मशीनिंग प्रत्येक को एक बार पूरा किया जा सकता है, और प्रत्येक छेद के लिए कुल प्रसंस्करण समय 2 घंटे के भीतर है, बेलनाकारता और खुरदरापन मान सभी मिलते हैं मानक, ग्राहक के द्वितीयक प्रसंस्करण समय को कम करना, वास्तव में उत्पादन दक्षता में सुधार करना और ग्राहक से प्रशंसा प्राप्त करना।
हालाँकि यह अंतिम उबाऊ मशीनिंग योजना सरल है, प्रक्रिया वास्तव में आसान नहीं है। बिना किसी विवरण के, मशीनिंग का प्रभाव भिन्न हो सकता है। डीप होल बोरिंग के लिए सबसे बड़ी चिंता मशीनिंग प्रक्रिया के दौरान कंपन का डर है, जिसके कारण अत्यधिक बल लग सकता है और इसके परिणामस्वरूप रिवर्स बकल हो सकते हैं, और वर्कपीस स्क्रैप हो जाएगा। इसलिए, ब्लेड चयन, सावधानियों और अन्य प्रसंस्करण पैरामीटर सेटिंग्स के संदर्भ में, हम कुछ संदर्भ और निवारक उपाय प्रदान करने की उम्मीद करते हैं।


