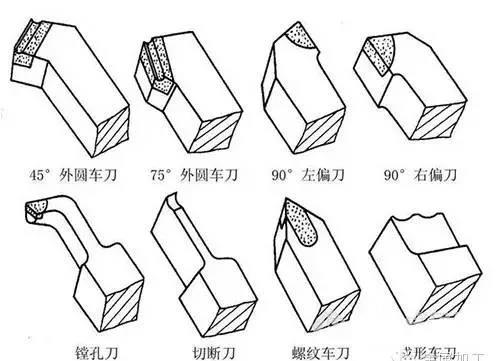
टर्निंग टूल संरचना और ब्लेड ग्राइंडिंग के मुख्य बिंदुओं का विश्लेषण
काटने की प्रक्रिया के दौरान, टर्निंग टूल की आगे और पीछे की सतहों पर तीव्र घर्षण और कटिंग गर्मी के कारण, टर्निंग टूल का कटिंग किनारा कुंद हो जाएगा और काटने की क्षमता खो देगा। केवल पीसने के माध्यम से ही काटने वाले किनारे की तीक्ष्णता और सही मोड़ कोण को बहाल किया जा सकता है।
इसलिए, खराद श्रमिकों को न केवल काटने के सिद्धांत को समझने और टर्निंग टूल के उचित कोण को चुनने की आवश्यकता है, बल्कि टर्निंग टूल को तेज करने के कौशल में भी निपुण होना चाहिए। नीचे, मैं आपको कार के ब्लेड तेज़ करने के कुछ अनुभवों से परिचित कराता हूँ!
1, टर्निंग टूल्स की संरचना
टर्निंग टूल में दो भाग होते हैं: कटिंग हेड और कटिंग बॉडी। टूल हेड का उपयोग काटने के लिए किया जाता है, और टूल बॉडी का उपयोग इंस्टॉलेशन के लिए किया जाता है। ब्लेड आम तौर पर तीन किनारों, दो किनारों और एक सिरे से बना होता है।
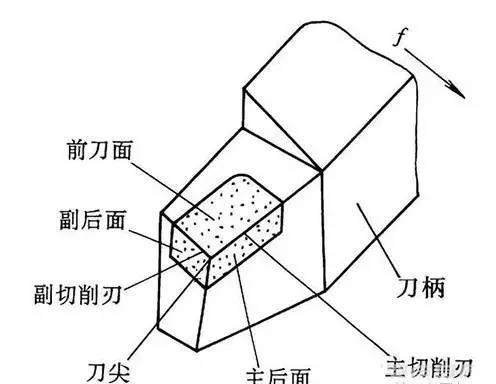
सामने की ब्लेड की सतह वह सतह है जिसके माध्यम से चिप बहती है।
मुख्य पिछली कटिंग सतह वर्कपीस की कटिंग सतह के विपरीत सतह है।
द्वितीयक बैक कटिंग सतह वर्कपीस की मशीनीकृत सतह के विपरीत सतह है।
मुख्य कटिंग एज आगे और पीछे की कटिंग सतहों का प्रतिच्छेदन है, जो मुख्य कटिंग कार्य के लिए जिम्मेदार है।
सहायक कटिंग एज सामने की कटिंग सतह और सहायक रियर कटिंग सतह के बीच की प्रतिच्छेदन रेखा है, जो थोड़ी मात्रा में कटिंग कार्य के लिए जिम्मेदार है और एक निश्चित पॉलिशिंग भूमिका निभाती है।
कटिंग एज मुख्य कटिंग एज और द्वितीयक कटिंग एज का प्रतिच्छेदन है, आमतौर पर एक छोटा संक्रमणकालीन चाप।
2, टर्निंग टूल्स की औपचारिक संरचना
टर्निंग टूल के सबसे अधिक उपयोग किए जाने वाले संरचनात्मक रूपों में निम्नलिखित दो शामिल हैं:
(1) इंटीग्रल टर्निंग टूल
कटिंग हेड का कटिंग भाग ब्लेड को पीसकर प्राप्त किया जाता है, और समग्र टर्निंग टूल की सामग्री ज्यादातर हाई-स्पीड स्टील से बनी होती है, जिसका उपयोग आमतौर पर कम गति वाली कटिंग के लिए किया जाता है।
(2) वेल्डिंग टर्निंग टूल
कठोर मिश्र धातु ब्लेड को काटने वाले किनारे पर वेल्ड करें, और विभिन्न प्रकार के टर्निंग टूल विभिन्न आकार के ब्लेड का उपयोग कर सकते हैं। वेल्डेड हार्ड अलॉय टर्निंग टूल का उपयोग हाई-स्पीड कटिंग के लिए किया जा सकता है।
3, टर्निंग टूल के मुख्य कोण और कार्य
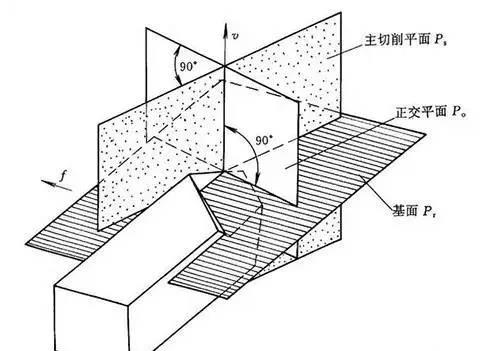
टर्निंग टूल के मुख्य कोण हैं सामने का कोण ({0}}) पीछे का कोना (0), मुख्य विचलन कोण (Kr), द्वितीयक विचलन कोण (Kr), और ब्लेड झुकाव कोण (λ s) . टर्निंग टूल के कोण को निर्धारित करने के लिए, तीन समन्वय विमानों को स्थापित करने की आवश्यकता है: कटिंग प्लेन, बेस प्लेन और मुख्य प्रोफ़ाइल। मोड़ने के लिए, यदि उपकरण स्थापना और काटने की गति के प्रभाव पर विचार नहीं किया जाता है, तो काटने वाले विमान को ऊर्ध्वाधर विमान माना जा सकता है; आधार तल एक क्षैतिज तल है; जब मुख्य कटिंग एज क्षैतिज होती है, तो मुख्य कटिंग एज के लंबवत प्रोफ़ाइल मुख्य प्रोफ़ाइल होती है।
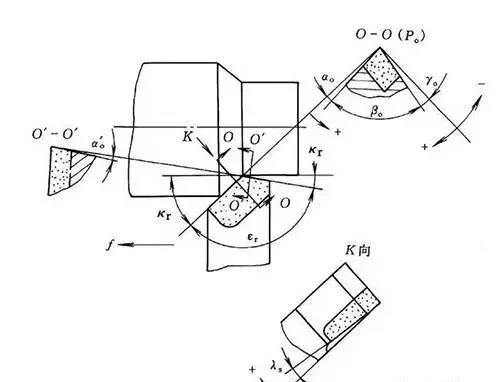
(1) मुख्य प्रोफ़ाइल में मापा गया पूर्वकाल सींग 0 सामने की काटने वाली सतह और आधार सतह के बीच का कोण है। इसका कार्य ब्लेड को तेज बनाना और काटने में सुविधा प्रदान करना है। लेकिन सामने का कोना बहुत बड़ा नहीं होना चाहिए, अन्यथा यह ब्लेड की ताकत को कमजोर कर देगा और घिसने और यहां तक कि ढहने का खतरा होगा। प्लास्टिक सामग्री को संसाधित करते समय, बड़े सामने के कोनों का चयन किया जा सकता है, जैसे कि स्टील के हिस्सों को काटने के लिए कठोर मिश्र धातु वाले टर्निंग टूल का उपयोग करना 0=10-20, भंगुर सामग्री को संसाधित करना, टर्निंग टूल के सामने के कोने को रफ मशीनिंग से बड़ा होना चाहिए 0 तेज काटने वाले किनारों की सुविधा प्रदान करें और वर्कपीस की खुरदरापन को कम करें।
(2) पिछला कोना 0 मुख्य खंड में मापा जाता है और यह मुख्य पीछे और काटने वाले तल के बीच का कोण है। इसका कार्य टर्निंग के दौरान मुख्य रियर और वर्कपीस के बीच घर्षण को कम करना है, आमतौर पर 0=6 डिग्री ~ 12 डिग्री लेना, रफ टर्निंग के लिए छोटा मान और बारीक टर्निंग के लिए बड़ा मान लेना।
(3) मुख्य विचलन कोण Kr को बेस प्लेन में मापा जाता है, जो बेस प्लेन पर मुख्य कटिंग एज के प्रक्षेपण और फ़ीड दिशा के बीच का कोण है। इसका कार्य है:
1) कटिंग में भाग लेने वाले मुख्य कटिंग एज की लंबाई को बदला जा सकता है, जो उपकरण के जीवन को प्रभावित करता है।
2) रेडियल कटिंग बल के परिमाण को प्रभावित करता है।
एक छोटा मुख्य विचलन कोण काटने में भाग लेने वाले मुख्य काटने वाले किनारे की लंबाई बढ़ा सकता है, जिसके परिणामस्वरूप बेहतर गर्मी अपव्यय होता है और उपकरण की सेवा जीवन को बढ़ाने के लिए फायदेमंद होता है। हालाँकि, पतले शाफ्ट को संसाधित करते समय, वर्कपीस की कठोरता अपर्याप्त होती है, और एक छोटा मुख्य विचलन कोण वर्कपीस पर उपकरण द्वारा लगाए गए रेडियल बल को बढ़ा देगा, जिससे झुकने और कंपन होने का खतरा होता है। इसलिए, एक बड़ा मुख्य विचलन कोण चुना जाना चाहिए।
टर्निंग टूल के लिए आमतौर पर उपयोग किए जाने वाले मुख्य विचलन कोणों में 45 डिग्री, 60 डिग्री, 75 डिग्री, 90 डिग्री शामिल हैं, जिनमें से 45 डिग्री अधिक सामान्य है।
(4) द्वितीयक विक्षेपण कोण Kr को आधार तल में मापा जाता है और यह आधार तल पर द्वितीयक कटिंग एज के प्रक्षेपण और फ़ीड की विपरीत दिशा के बीच का कोण है। इसका मुख्य कार्य द्वितीयक कटिंग एज और मशीनी सतह के बीच घर्षण को कम करना है, ताकि मशीनी सतह की खुरदरापन में सुधार हो सके।
समान काटने की गहराई एपी, फ़ीड दर एफ, और मुख्य विचलन कोण Kr की शर्तों के तहत, द्वितीयक विचलन कोण Kr को कम करने से मोड़ के बाद अवशिष्ट क्षेत्र को कम किया जा सकता है, जिससे सतह का खुरदरापन कम हो जाता है। आम तौर पर, Kr=5 डिग्री से 15 डिग्री तक का चयन किया जाता है।
(5) कटिंग प्लेन में मापा गया λ S में ब्लेड झुकाव कोण मुख्य कटिंग किनारे और आधार सतह के बीच का कोण है। इसका मुख्य कार्य चिप प्रवाह की दिशा को नियंत्रित करना है। मुख्य काटने का किनारा आधार तल के समानांतर है, λ S=0; ब्लेड टिप मुख्य कटिंग एज के सबसे निचले बिंदु पर है, λ जब s नकारात्मक होता है, तो टूल टिप की ताकत बढ़ जाती है, और चिप्स रफ मशीनिंग के लिए मशीनी सतह की ओर प्रवाहित होती है; ब्लेड टिप मुख्य कटिंग एज के उच्चतम बिंदु पर है, λ S एक सकारात्मक मान है, टूल टिप की ताकत कमजोर हो जाती है, और चिप्स संसाधित होने वाली सतह की ओर प्रवाहित होती है, जिसका उपयोग सटीक मशीनिंग के लिए किया जाता है। टर्निंग ब्लेड झुकाव कोण λ s. आम तौर पर -5 डिग्री -+5 डिग्री के बीच चयन किया जाता है।
4, टर्निंग टूल्स को पीसना
टर्निंग टूल कुंद होने के बाद, इसके उचित आकार और कोण को बहाल करने के लिए इसे तेज किया जाना चाहिए। टर्निंग टूल को आमतौर पर पीसने वाली मशीन पर तेज किया जाता है। सफेद एल्यूमिना ग्राइंडिंग व्हील का उपयोग हाई-स्पीड स्टील टर्निंग टूल्स को पीसने के लिए किया जाता है, और हरे सिलिकॉन कार्बाइड ग्राइंडिंग व्हील का उपयोग हार्ड अलॉय टर्निंग टूल्स को पीसने के लिए किया जाता है।
किसी टर्निंग टूल को दोबारा पीसते समय, टूल की घिसावट के आधार पर संबंधित कटिंग सतह को पीसना अक्सर आवश्यक होता है। किसी टर्निंग टूल की कटिंग एज को पीसने का सामान्य क्रम है: पिछले ब्लेड की सतह को पीसना → द्वितीयक ब्लेड की सतह को पीसना → सामने वाले ब्लेड की सतह को पीसना → टूल टिप आर्क को पीसना। टर्निंग टूल की कटिंग एज को पीसने के बाद प्रत्येक कटिंग सतह को ऑयलस्टोन से भी बारीक पीसना चाहिए। यह प्रभावी ढंग से टर्निंग टूल की सेवा जीवन में सुधार कर सकता है और वर्कपीस की सतह खुरदरापन को कम कर सकता है।
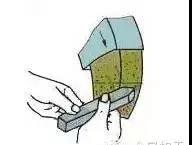
टर्निंग टूल की कटिंग एज को पीसने के चरण इस प्रकार हैं:
मुख्य और पीछे की कटिंग सतहों को पीसें, साथ ही मुख्य विचलन कोण और मुख्य पीछे के कोण को भी पीसें, जैसा कि चित्र (ए) में दिखाया गया है;
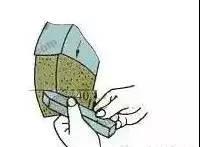
सेकेंडरी ब्लेड के पिछले किनारे को पीसें, और साथ ही, सेकेंडरी ऑफसेट एंगल और सेकेंडरी बैक एंगल को पीसें, जैसा कि ऊपर (बी) में दिखाया गया है;
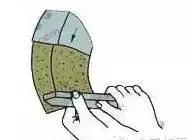
सामने वाले हिस्से को पीसें और साथ ही सामने वाले कोने को भी पीसें, जैसा कि ऊपर (सी) में दिखाया गया है;
जैसा कि ऊपर (डी) में दिखाया गया है, प्रत्येक ब्लेड की सतह और सिरे को पीसें।
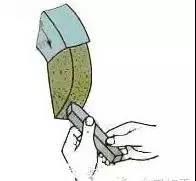
टर्निंग टूल को तेज़ करने की मुद्रा और विधि इस प्रकार है:
लोग पीसने वाले पहिये के किनारे खड़े हो जाते हैं ताकि पीसने वाले पहिये के टूटने पर टुकड़ों को उड़ने और लोगों को घायल होने से रोका जा सके;
चाकू पकड़ने वाले दोनों हाथों के बीच की दूरी छोड़ें, धार तेज करने के दौरान झटकों को कम करने के लिए दोनों कोहनियों से कमर को जकड़ें;
मुख्य और सहायक पिछली कटिंग सतहों को पीसते समय, टर्निंग टूल को ग्राइंडिंग व्हील के क्षैतिज केंद्र में रखा जाना चाहिए, टूल टिप को लगभग 3 डिग्री ~ 8 डिग्री तक थोड़ा ऊपर की ओर झुका हुआ होना चाहिए। टर्निंग टूल ग्राइंडिंग व्हील से संपर्क करने के बाद, इसे बाएँ और दाएँ दिशाओं में क्षैतिज रूप से चलना चाहिए। जब घूमने वाला उपकरण पीसने वाले पहिये को छोड़ देता है, तो तेज ब्लेड को पीसने वाले पहिये से क्षतिग्रस्त होने से बचाने के लिए इसे ऊपर की ओर उठाना पड़ता है;
ब्लेड की सतह को पीसते समय, वह कोण जिस पर ब्लेड की पूंछ एक मुख्य विचलन कोण द्वारा बाईं ओर विचलित हो जाती है; जोड़ी के पिछले चेहरे को पीसते समय, वह कोण जिस पर उपकरण धारक की पूंछ एक तरफ विचलन कोण से दाईं ओर विचलित हो जाती है;
काटने के उपकरण के घुमावदार किनारे को पीसते समय, यह आमतौर पर काटने के उपकरण के सामने के सिरे को बाएं हाथ से आधार के रूप में पकड़कर और काटने के उपकरण के पिछले सिरे को दाहिने हाथ से घुमाकर किया जाता है।
टर्निंग टूल्स को पीसते समय निम्नलिखित सावधानियां बरतनी चाहिए:
(1) ब्लेड को पीसते समय, टर्निंग टूल को दोनों हाथों से मजबूती से पकड़ें, और टूल होल्डर को सपोर्ट के सामने रखें, ताकि प्रभावित सतह हल्के से ग्राइंडिंग व्हील से चिपक जाए। पीसने वाले पहिये को कुचलने और दुर्घटनाओं से बचने के लिए बहुत अधिक बल न लगाएं।
(2) नुकीले मोड़ने वाले उपकरण को पीसने वाले पहिये की परिधीय सतह पर बाएँ और दाएँ घुमाना चाहिए ताकि बिना खांचे छोड़े पीसने वाले पहिये का एक समान घिसाव सुनिश्चित हो सके। पीसने वाले पहिये के दोनों किनारों पर घूमने वाले उपकरण की खुरदरी पीसने से बचें, जिससे पीसने वाला पहिया हिल सकता है, उछल सकता है, या बल लगने पर टूट भी सकता है।
(3) जब ब्लेड गर्म हो जाता है, तो अत्यधिक तापमान वृद्धि के कारण ब्लेड को खराब होने और नरम होने से बचाने के लिए इसे पानी से ठंडा किया जाना चाहिए। कठोर मिश्र धातु मोड़ने वाले उपकरणों को पीसते समय, ब्लेड के तेजी से ठंडा होने के कारण होने वाली दरारों से बचने के लिए काटने वाले किनारे को पानी में भिगोना नहीं चाहिए।
(4) पीसने वाले उपकरण को तेज करने के लिए पीसने वाले पहिये के सामने खड़े न हों, ताकि पीसने वाले पहिये के टूटने पर ऑपरेटर को चोट लगने से बचाया जा सके।
5, टर्निंग टूल के सामान्य प्रकार और उपयोग
टर्निंग टूल्स को उनके उपयोग के अनुसार बेलनाकार टर्निंग टूल्स, एंड फेस टर्निंग टूल्स, कटिंग टूल्स, बोरिंग टूल्स, फॉर्मिंग टर्निंग टूल्स और पैटर्न वाले टर्निंग टूल्स में विभाजित किया जा सकता है।
(ए) 90 डिग्री टर्निंग टूल (ऑफ सेंटर)
(बी) 45 डिग्री टर्निंग टूल (कोहनी टर्निंग टूल)
(सी) काटने वाला चाकू
(डी) बोरिंग कटर
(ई) निर्मित टर्निंग टूल
(च) धागा मोड़ने वाला उपकरण
(छ) कठोर मिश्रधातु वाले गैर-पुनर्ग्राइंडिंग टर्निंग उपकरण