


आपकी ड्रिल हमेशा अस्थिर क्यों रहती है?
होल मशीनिंग की गुणवत्ता को परिभाषित करना वास्तव में कठिन है क्योंकि
यदि छेद में सख्त सहनशीलता या सतह खत्म करने की आवश्यकताएं हैं, तो बोरिंग या रीमिंग जैसी माध्यमिक मशीनिंग आमतौर पर छेद को अंतिम मशीनिंग आकार में पूरा करती है। इन मामलों में, ड्रिल बिट का मुख्य मूल्य जितनी जल्दी हो सके उतने छेद ड्रिल करना हो सकता है, और उपयोगकर्ता यह देख सकते हैं कि स्थिति सटीक है या नहीं।
पर यह मामला हमेशा नहीं होता। कुछ अनुप्रयोगों में, अधिक समय और प्रयास खर्च करने से ड्रिल बिट को एक ऑपरेशन में गुणवत्ता मानकों को पूरा करने में मदद मिल सकती है। वैकल्पिक रूप से, यह निर्धारित किया जा सकता है कि ड्रिलिंग की गुणवत्ता उच्च गुणवत्ता वाले माध्यमिक प्रसंस्करण को स्वीकार करने की क्षमता को प्रभावित करती है। उदाहरण के लिए, यदि अत्यधिक तेज गति से ड्रिलिंग की जाती है, तो गर्मी के कारण सामग्री को कड़ी मेहनत करनी पड़ सकती है, जिससे नल का जीवनकाल बहुत कम हो जाता है और यहां तक कि सामग्री को टैप करना भी मुश्किल हो जाता है।
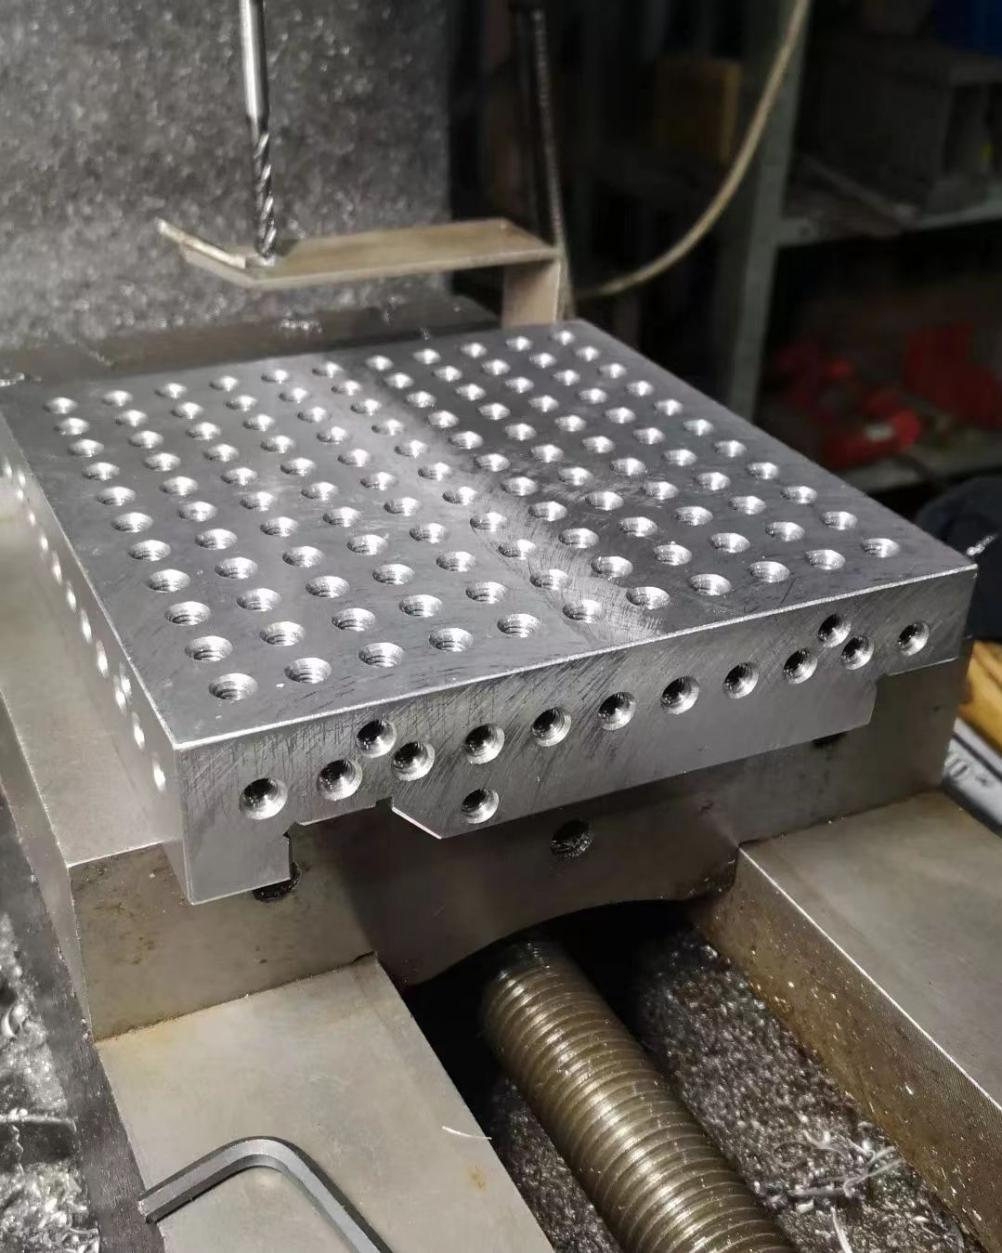
यदि एक कठोर मिश्र धातु ड्रिल बिट 2 या 200 छेद ड्रिल करता है, तो यह भिन्न हो सकता है; यदि यह 200 है, तो गुणवत्ता का ध्यान मुख्य रूप से कार्य पूरा करने की गति (दक्षता) पर हो सकता है; यदि इस कार्य के लिए केवल 2 छेदों की आवश्यकता होती है, तो ड्रिलिंग प्रक्रिया के दौरान अधिक समय और प्रयास खर्च करना, या एक ऑपरेशन में छेदों को ड्रिल करने और रीम करने के लिए विशेष रूप से डिज़ाइन किए गए उपकरणों का उपयोग करना, अतिरिक्त प्रक्रियाओं के बिना गुणवत्ता विनिर्देशों को पूरा करने वाले छेद का उत्पादन कर सकता है।
हो सकता है कि यहां मेरे मन में तीन प्रश्न आएं
क्या यह छेद की सहनशीलता को पूरा करता है.
क्या 2 होल मशीनिंग की आवश्यकताओं को पूरा करता है।
क्या सघनता अच्छी है.
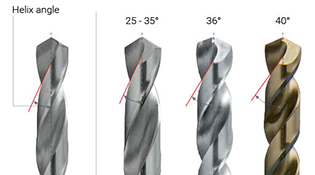
हार्ड अलॉय ड्रिल बिट्स वास्तव में कई क्षेत्रों में लागू होते हैं, लेकिन कई प्रौद्योगिकियों को नजरअंदाज भी किया जाता है। सर्पिल कोणों का डिज़ाइन भी बहुत खास होता है, जैसे कम सर्पिल कोण या सीधी नाली ड्रिल बिट्स, जो कच्चा लोहा और नमनीय लोहे जैसी छोटी चिप सामग्री के लिए बहुत उपयुक्त होते हैं। उदाहरण के लिए, 20-30 डिग्री का सर्पिल कोण विभिन्न कठोर सामग्रियों में सार्वभौमिक ड्रिलिंग के लिए अनुकूल है, क्योंकि यह कोण चिप्स को हटाने में मदद करता है।
हालाँकि, एल्यूमीनियम और तांबे में उच्च हेलिक्स कोण होते हैं, जो पूर्वानुमानित प्रभाव प्रदान करते हैं और चिप हटाने में सहायता करते हैं। विशिष्ट सामग्रियों और अनुप्रयोगों के लिए सही विशेषताओं के साथ ड्रिल बिट्स का चयन करने से उपकरण का जीवन बढ़ जाएगा और अच्छी चिकनाई प्राप्त होगी।
कोटिंग में भी महत्वपूर्ण अंतर हैं। आमतौर पर, उदाहरण के लिए, ड्रिल बिट्स के कुछ ब्रांड मिश्रित कोटिंग्स का उपयोग करेंगे जो टाइटेनियम, क्रोमियम और टाइटेनियम सिलिकॉन परतों सहित पूरी तरह से अपना प्रभाव डाल सकते हैं।
सिलिकॉन कोटिंग को उच्च चिकनाई देता है, जिससे चिप्स फिसल सकते हैं और चिप जमा होने से बच सकते हैं। चिप बिल्डअप से बचना उपकरण की अच्छी काटने की क्षमता को बनाए रखने और छेद की दीवार पर निशान छोड़ने से बचने की कुंजी है।
कुछ नई कोटिंग्स को सामग्रियों को हटाने और अच्छी चिकनाई के साथ छिद्र बनाने के लिए उच्च गति के साथ जोड़ा जाता है। इन कोटिंग्स को उच्च गति गति से उत्पन्न गर्मी का सामना करने में सक्षम होना चाहिए।
एक
ड्रिल बिट के विवरण को नियंत्रित करें
उपयुक्त बार सामग्री का चयन करते हुए, छेद की गुणवत्ता की प्रक्रिया डिजाइन से शुरू हो चुकी है। यदि रनआउट बहुत बड़ा है, तो यह छेद की सटीकता, चिकनाई और सांद्रता को ख़त्म कर देगा। संसाधित सामग्री के साथ जुड़ते समय ड्रिल बिट की स्थिरता बनाए रखने के लिए ड्रिल टिप पर उचित कोर मोटाई महत्वपूर्ण है, ताकि ड्रिल बिट को बहुत बड़ा होने और ऑफसेट होने से रोका जा सके, जिससे छेद बहुत बड़ा हो सकता है या प्रभावित हो सकता है छेद का सीधा होना.
जब गुणवत्ता आवश्यकताओं में सहनशीलता और सतह की फिनिश में सुधार शामिल होता है, तो ड्रिल बिट्स पर सिंगल लिगामेंट से डबल लिगामेंट में बदलना मददगार हो सकता है।
ये किनारे छेद में चार संपर्क बिंदु प्रदान करके ड्रिल बिट को स्थिर करते हैं और एक बहुत अच्छी फिनिश छोड़ने के लिए पॉलिशिंग प्रभाव प्रदान करते हैं। डबल लिगामेंट्स एक मार्गदर्शक के रूप में भी काम करते हैं, जो ड्रिल बिट को एक सीधी रेखा में आगे बढ़ाते रहते हैं, खासकर गहरे छिद्रों में। यह ड्रिल बिट को बड़ा होने और हिलने से रोक सकता है, जिससे अपेक्षाकृत गोल छेद मिलता है।
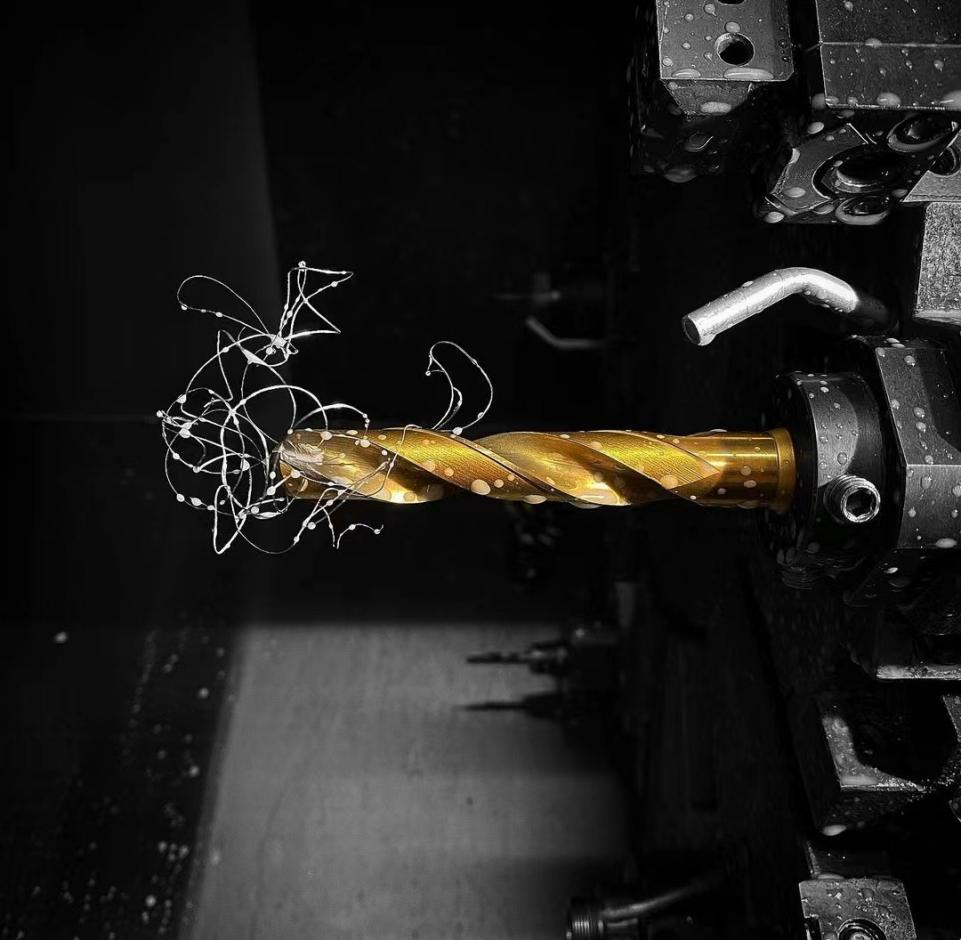
हालाँकि डबल लिगामेंट ड्रिल छोटी चिप सामग्री में अच्छी सतह का उत्पादन करती है, लेकिन जब सामग्री बढ़ते हुए चिप्स का उत्पादन करती है तो सिंगल लिगामेंट ड्रिल का उपयोग करने की सिफारिश की जाती है। एल्यूमीनियम या स्टेनलेस स्टील जैसी लंबी चिप सामग्री के लिए, सिंगल लिगामेंट ड्रिल पसंदीदा विकल्प हैं। डबल लिगामेंट स्टेनलेस स्टील ड्रिल बिट्स के उपयोग से चिप्स ड्रिल बिट और सामग्री के बीच संपर्क बिंदु में प्रवेश कर सकते हैं।
कूद को नियंत्रित करना छेद की गुणवत्ता का एक अन्य महत्वपूर्ण पहलू है। बहुत अधिक कूदने से संसाधित एपर्चर बड़ा हो सकता है, और जैसे-जैसे ड्रिल बिट की गति बढ़ती है और घूमती है, यह ड्रिल बिट को बड़े और बड़े छेद ड्रिल करने का कारण बनेगा।
एक ड्रिल बिट जो बहुत लंबी है, खराब कठोरता का कारण बन सकती है और कंपन उत्पन्न कर सकती है। ये कंपन, विशेष रूप से जिन्हें छोटी ड्रिल बिट से देखना मुश्किल होता है, ड्रिल बिट के टूटने का कारण बन सकते हैं और आंतरिक छेद की सतह पर एक टूटा हुआ ब्लेड छोड़ सकते हैं।
दो
तरल पदार्थ काटने का नियंत्रण
ड्रिलिंग अनुप्रयोगों में इष्टतम शीतलक एकाग्रता, निस्पंदन और दबाव बनाए रखने सहित उचित शीतलक प्रबंधन महत्वपूर्ण है।
शीतलक की उचित सांद्रता ड्रिल बिट के काटने वाले किनारे से गर्मी को दूर करते हुए स्नेहन को बढ़ाती है। फ़िल्टरिंग से धातु प्रदूषकों और अन्य पदार्थों को हटाया जा सकता है, जिससे ड्रिलिंग प्रदर्शन में सुधार होता है और छोटे व्यास वाले ड्रिल बिट्स में शीतलक छेद रुकावट जैसी समस्याओं को रोका जा सकता है।
चिप्स को ड्रिल बिट और संसाधित की जा रही सामग्री के बीच की दीवार में प्रवेश करने से रोकना छेद की गुणवत्ता के लिए महत्वपूर्ण है। इन चिप्स का आकार और रंग ऑपरेटरों को यह निर्धारित करने में मदद कर सकता है कि ड्रिल बिट द्वारा ड्रिल किए गए छेद की गुणवत्ता अच्छी है या खराब।
सुंदर शंक्वाकार चिप्स बनाने के लिए ड्रिल बिट के चिप हटाने वाले खांचे के लिए यह महत्वपूर्ण है। दो से तीन मुड़े हुए या लटके हुए चिप्स चिप शूट में उलझ सकते हैं और छेद के दोनों किनारों पर रगड़ और खरोंच कर सकते हैं। यह घर्षण सतह खुरदरापन पैदा कर सकता है।
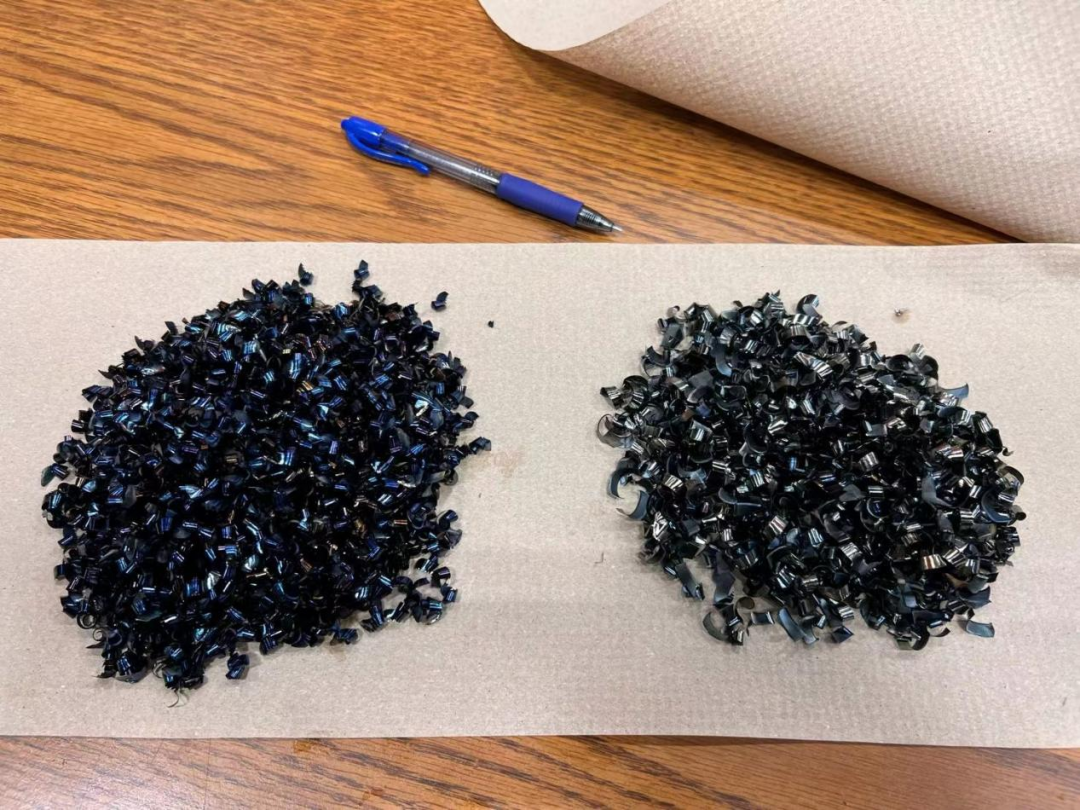
चिप का पिछला भाग चांदी और चमकदार होना चाहिए। मिलिंग के विपरीत, आप नीला देखना चाहते हैं (यह चित्र केवल चिप्स का रंग दिखाता है, ड्रिलिंग चिप्स का नहीं), क्योंकि इसका मतलब है कि गर्मी चिप्स में प्रवेश करती है, और नीला दर्शाता है कि आपकी छेद मशीनिंग का मतलब बड़ी मात्रा में गर्मी उत्पन्न करना है द कटिंग एज। इस गर्मी के कारण ब्लेड तेजी से घिस जाएगा।
कई बार, काटने के उपकरण की गुणवत्ता को मापते समय, स्थिरता एक मुख्य संकेतक होती है, जो बड़े और छोटे कारखानों के बीच का अंतर भी है। इसलिए, यह अनुशंसा की जाती है कि कारखाने के मालिक अस्थायी कम कीमतों से मूर्ख न बनें, क्योंकि सभी द्वारा निवेश की गई समय लागत अभी भी अधिक है। जितना संभव हो सके पेशेवर निर्माताओं को ढूंढना सबसे अच्छा है।


