


टर्निंग सतह की चिकनाई कैसे सुधारें
टर्निंग ऑपरेशन के सटीक मशीनिंग चरण में, सतह की मशीनिंग की खराब गुणवत्ता के कारण ऑपरेटरों के लिए सबसे कम वांछनीय चीज भागों को स्क्रैप करना है। सतह की चिकनाई में सुधार और ग्राहकों की आवश्यकताओं को पूरा करने के लिए कारखानों को भी कई कारकों पर विचार करने की आवश्यकता है। उपयुक्त ब्लेड और कटिंग पैरामीटर आवश्यक हैं, लेकिन बेहतर सतह चिकनाई पैदा करने के लिए एक व्यापक दृष्टिकोण अपनाना भी जरूरी है।
1.
व्यापक दृष्टिकोण अपनाना
रफ मशीनिंग से लेकर सटीक मशीनिंग तक सभी चरणों पर विचार करना महत्वपूर्ण है, क्योंकि वे परस्पर संबंधित, परस्पर संबंधित और अन्योन्याश्रित हैं। उदाहरण के लिए, रफ मशीनिंग शुरू करने से पहले, आपको सटीक मशीनिंग और अर्ध सटीक मशीनिंग के लिए मार्जिन छोड़ने पर विचार करना होगा।
उच्च गुणवत्ता वाली सतह फिनिश सुनिश्चित करने के लिए, ऑपरेटरों को रफ और अर्ध-सटीक मशीनिंग चरणों के दौरान उचित मात्रा में सामग्री को हटाने की आवश्यकता होती है, ताकि न्यूनतम या न्यूनतम त्रुटियों के साथ सटीक मशीनिंग की जा सके। किसी भी समस्या के कारण सतह की गुणवत्ता ख़राब हो सकती है।
रफ मशीनिंग यूनियन अधिकांश रिक्त भत्ते को संसाधित करता है, ताकि सटीक मशीनिंग उपकरण पर दबाव न पड़े। रफ मशीनिंग भत्ते का उचित मिलान सटीक मशीनिंग उपकरण को समय से पहले होने वाली क्षति से भी बचाता है। कई फ़ैक्टरियाँ रफ मशीनिंग के लिए अधिक आक्रामक फ़ीड मापदंडों का उपयोग करना पसंद करती हैं, जिसके परिणामस्वरूप भाग की दीवारों पर बड़ी गड़गड़ाहट हो सकती है और इसे तोड़ना मुश्किल हो सकता है
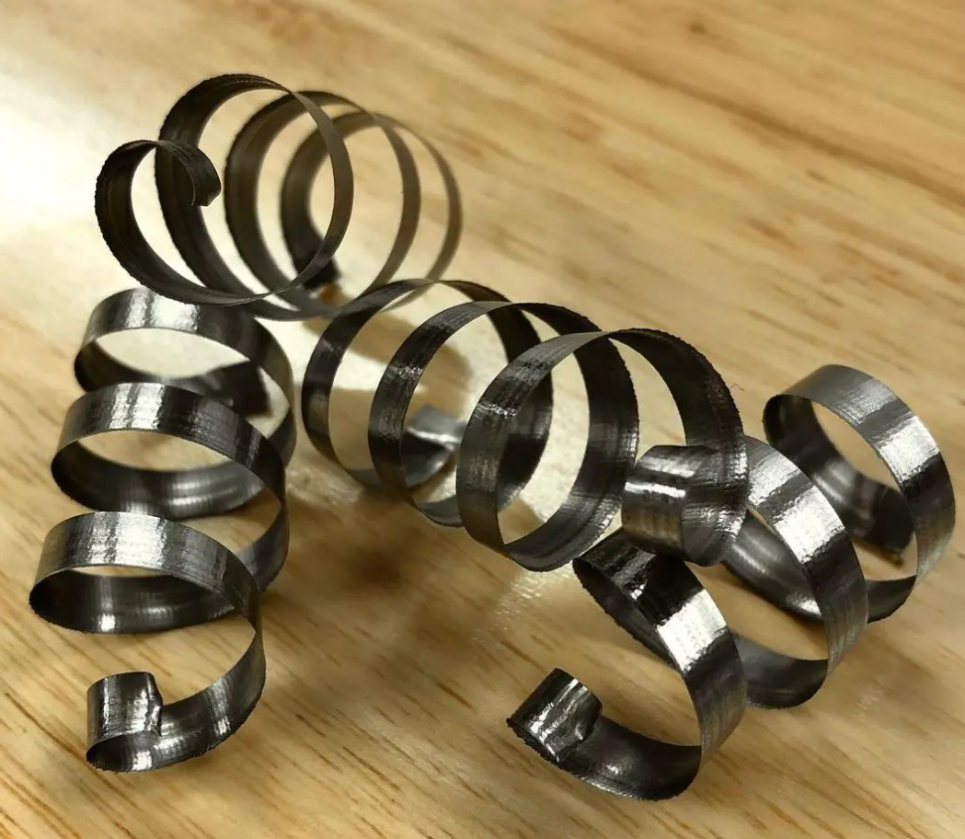
यदि सटीक मशीनिंग संचालन के दौरान भागों पर ये गड़गड़ाहट पाई जाती है, तो वे बहुत कठोर हो सकते हैं (जिसके परिणामस्वरूप चिप का निर्माण होता है), जिससे ब्लेड का जीवन बहुत कम हो जाता है। रफ मशीनिंग टूल को खरोंच और गड़गड़ाहट को हटाने के लिए प्रोग्राम किया जाना चाहिए, और सटीक मशीनिंग चरण के लिए एक अच्छी मशीनीकृत सतह प्रदान करनी चाहिए
यदि आप सामान्य रूप से संचालित होने वाली मशीन टूल या सॉफ्ट स्टील टर्निंग प्रक्रिया को देखते हैं, तो ऑपरेटर को आवश्यक सतह फिनिश प्राप्त करने के लिए प्रारंभिक चरण में पर्याप्त सतह फिनिश का उत्पादन करने की आवश्यकता होती है। यदि आप कठोर इस्पात घटकों का अध्ययन करना शुरू करते हैं, तो गर्मी उपचार से पहले रफ रोलिंग की सतह खत्म गर्मी उपचार के बाद अंतिम सतह खत्म को बहुत प्रभावित करेगी।
2.
उचित फ़ीड और गति चुनें
सटीक मशीनिंग के दौरान, आप उच्च सतह फ़ीड दरों का उपयोग करेंगे, जिसके परिणामस्वरूप तेज़ गति और कम फ़ीड दरें होंगी। इसके अलावा, आम तौर पर कहें तो, आपकी काटने की गहराई कम होगी। लेकिन उतना ही महत्वपूर्ण, आपको यह सुनिश्चित करना होगा कि फ़ीड दर वांछित सतह फिनिश के अनुरूप है। यदि फ़ीड दर बहुत धीमी है, तो इससे अत्यधिक घर्षण हो सकता है और ब्लेड समय से पहले घिस सकता है, जिसके परिणामस्वरूप सतह की चिकनाई खराब हो सकती है।
तेज़ काटने की गति तापमान को थोड़ा बढ़ाने में मदद करती है, जिसके परिणामस्वरूप सतह बेहतर होती है। यह सामग्री को उपकरण के शीर्ष या सतह पर चिपकने से भी रोकता है। रफ मशीनिंग अनुप्रयोगों की तुलना में, ऑपरेटर को गति को थोड़ा बढ़ाना चाहिए, लेकिन बहुत अधिक नहीं, अन्यथा इसका विपरीत प्रभाव होगा। यदि ब्लेड के किनारे पर चिप जमा है, तो फ़ीड दर बढ़ाई जानी चाहिए।
रफ मशीनिंग अनुप्रयोगों की तुलना में, कई ब्रांड गति कम कर देते हैं, जो सटीक मशीनिंग संचालन में एक सामान्य त्रुटि है। उच्च गुणवत्ता वाली सतह फिनिश प्राप्त करने के लिए गति में सुधार करना आवश्यक है।
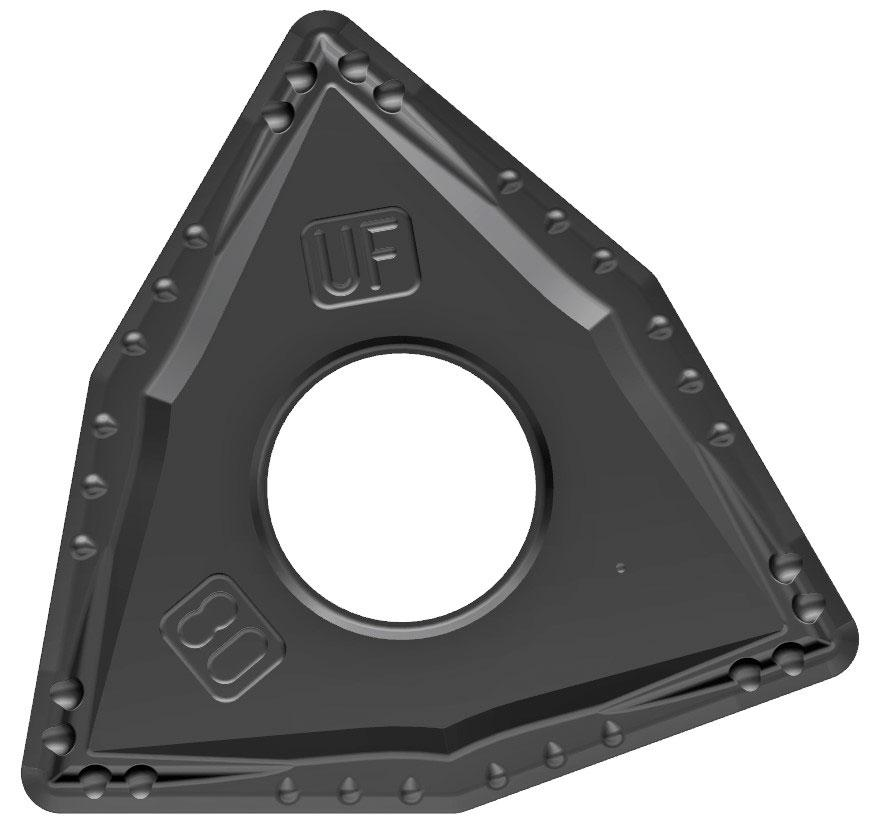
अत्यधिक आयामी सहिष्णुता वाला एक उपकरण धारक खांचा ब्लेड (जैसे WNMG ब्लेड) और उपकरण धारक खांचे के बीच संपर्क क्षेत्र को कम कर देगा, जिससे उपकरण धारक खांचे की गति बढ़ जाएगी। इससे सूक्ष्म कंपन हो सकता है, जिसका सतह की चिकनाई पर नकारात्मक प्रभाव पड़ता है।
सही कटिंग गहराई का निर्धारण टर्निंग प्रक्रिया की स्थिरता में योगदान देगा। बहुत छोटी कटिंग गहराई के कारण टूल टिप त्रिज्या घटक पर सभी बलों को रेडियल रूप से लागू कर सकती है, जिससे कंपन हो सकता है और सतह की चिकनाई पर नकारात्मक प्रभाव पड़ सकता है।
यह भी महत्वपूर्ण है कि अत्यधिक काटने की गहराई का उपयोग करने की अनुशंसा न की जाए, क्योंकि अधिकांश सामग्रियों को रफ और मध्यवर्ती मशीनिंग चरणों के दौरान हटा दिया जाना चाहिए। आप आमतौर पर हल्की काटने की गहराई और कम फ़ीड दर चाहते हैं।
3.
काटने के औजारों का उपयुक्त ब्रांड चुनें
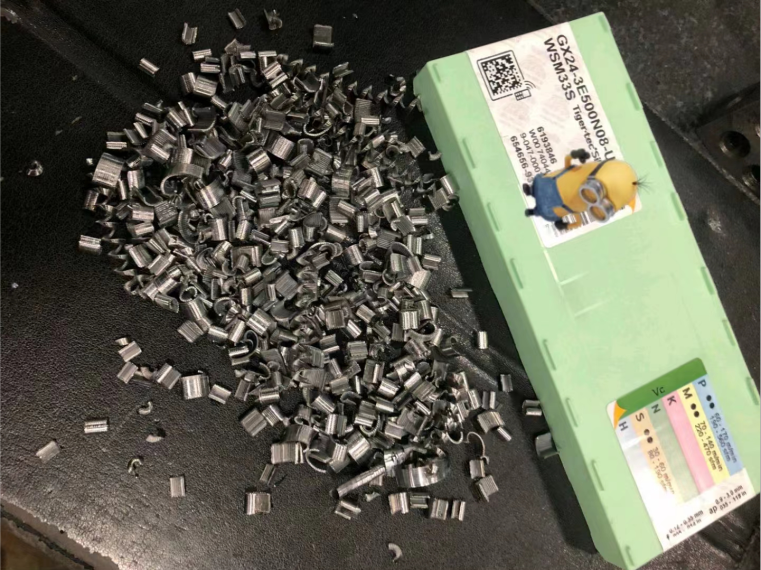
ब्रांडेड ब्लेड का उपयोग करने से काटने के बेहतर परिणाम प्राप्त करने में मदद मिल सकती है। दूसरी ओर, ब्लेड निर्माताओं के साथ नए अनुप्रयोगों पर चर्चा करने से यह निर्धारित करने में मदद मिल सकती है कि कौन सा ब्लेड टर्निंग ऑपरेशन में उच्च गुणवत्ता वाली सतह फिनिश का उत्पादन करेगा, इस प्रकार उपयुक्त ब्लेड का चयन किया जा सकता है। प्रसंस्करण की स्थिति और भाग सामग्री यह निर्धारित करती है कि किस प्रकार का ब्लेड उपयुक्त है, लेकिन सटीक मशीनिंग चरण के दौरान कुछ सामान्य विशेषताओं की सिफारिश की जा सकती है।
जब तक भाग का ज्यामितीय आकार अनुमति देता है, परिशुद्धता मशीनिंग के दौरान आमतौर पर बड़ी त्रिज्या को प्राथमिकता दी जाती है। एक बड़ा दायरा सामग्री को अधिक प्रभावी ढंग से समतल करने में मदद करता है, लगभग वाइपर की तरह। बड़े टूल टिप त्रिज्या का उपयोग करके, आप उच्च सतह गुणवत्ता बनाए रखते हुए फ़ीड दर को थोड़ा बढ़ा सकते हैं। हालाँकि, पतली दीवार वाले अनुप्रयोगों में, छोटे टूल टिप रेडी रेडियल कटिंग बलों को कम कर सकते हैं, जिससे तिरछापन और कंपन हो सकता है, जिससे सतह की चिकनाई पर नकारात्मक प्रभाव पड़ सकता है।
ब्लेड के आकार का प्रारंभिक चिप निर्माण और सतह की चिकनाई पर महत्वपूर्ण प्रभाव पड़ता है।
4.
मशीनिंग में पॉलिशिंग ब्लेड की भूमिका
ब्रांडेड ब्लेड का उपयोग करने से काटने के बेहतर परिणाम प्राप्त करने में मदद मिल सकती है। दूसरी ओर, ब्लेड निर्माताओं के साथ नए अनुप्रयोगों पर चर्चा करने से यह निर्धारित करने में मदद मिल सकती है कि कौन सा ब्लेड टर्निंग ऑपरेशन में उच्च गुणवत्ता वाली सतह फिनिश का उत्पादन करेगा, इस प्रकार उपयुक्त ब्लेड का चयन किया जा सकता है। प्रसंस्करण की स्थिति और भाग सामग्री यह निर्धारित करती है कि किस प्रकार का ब्लेड उपयुक्त है, लेकिन सटीक मशीनिंग चरण के दौरान कुछ सामान्य विशेषताओं की सिफारिश की जा सकती है।
जब तक भाग का ज्यामितीय आकार अनुमति देता है, परिशुद्धता मशीनिंग के दौरान आमतौर पर बड़ी त्रिज्या को प्राथमिकता दी जाती है। एक बड़ा दायरा सामग्री को अधिक प्रभावी ढंग से समतल करने में मदद करता है, लगभग वाइपर की तरह। बड़े टूल टिप त्रिज्या का उपयोग करके, आप उच्च सतह गुणवत्ता बनाए रखते हुए फ़ीड दर को थोड़ा बढ़ा सकते हैं। हालाँकि, पतली दीवार वाले अनुप्रयोगों में, छोटे टूल टिप रेडी रेडियल कटिंग बलों को कम कर सकते हैं, जिससे तिरछापन और कंपन हो सकता है, जिससे सतह की चिकनाई पर नकारात्मक प्रभाव पड़ सकता है।
ब्लेड के आकार का प्रारंभिक चिप निर्माण और सतह की चिकनाई पर महत्वपूर्ण प्रभाव पड़ता है।
5.
उपयुक्त चिप ब्रेकिंग ग्रूव चुनें
उपयुक्त चिप ब्रेकर चुनना भी एक महत्वपूर्ण बिंदु है। जब ब्लेड काटने में भाग लेता है, तो ब्लेड की ऊपरी सतह सीधे सामग्री प्रसंस्करण और चिप क्षेत्र से संबंधित होती है। इसलिए, यदि आप कम फ़ीड दर पर उथली कटिंग गहराई प्राप्त करते हैं, तो चिप ग्रूव उच्च फ़ीड दर पर गहरी कटिंग गहराई प्राप्त करने से भिन्न दिखाई देगा। आपको सामग्री के लिए एक उपयुक्त चिप ब्रेकिंग ग्रूव चुनने की आवश्यकता है, क्योंकि चिप ब्रेकिंग एक सुसंगत और अच्छी सतह फिनिश बनाए रखने के लिए महत्वपूर्ण है, खासकर कई हिस्सों पर।
6.
कोटिंग जितनी पतली होगी, उतना अच्छा होगा
इस प्रक्रिया में एक अनदेखा पहलू यह है कि ब्लेड का ग्रेड सतह की चिकनाई को कैसे प्रभावित करता है, खासकर जब यह कोटिंग से संबंधित हो।
जब भौतिक वाष्प जमाव (पीवीडी) और रासायनिक वाष्प जमाव (सीवीडी) कोटिंग्स की बात आती है, तो सीवीडी कोटिंग्स अक्सर पीवीडी कोटिंग्स की तुलना में अधिक मोटी होती हैं। पतली कोटिंग्स की तुलना में, मोटी कोटिंग्स को उच्च गुणवत्ता वाली सतह फिनिश बनाने में अधिक चुनौतियों का सामना करना पड़ता है, और हमेशा ऐसा ही होता है। कोटिंग के आसंजन के कारण, पीवीडी सीवीडी कोटिंग की तुलना में बेहतर सतह चिकनाई पैदा करता है। पीवीडी ब्लेड की सभी सतहों पर पूरी कोटिंग होती है, जबकि रासायनिक वाष्प जमाव सूक्ष्म ज्यामिति पर कोटिंग को कम कर देता है, जिससे सूक्ष्म ज्यामिति का आकार बदल जाता है।
7.
चिप्स को कैसे नियंत्रित करें
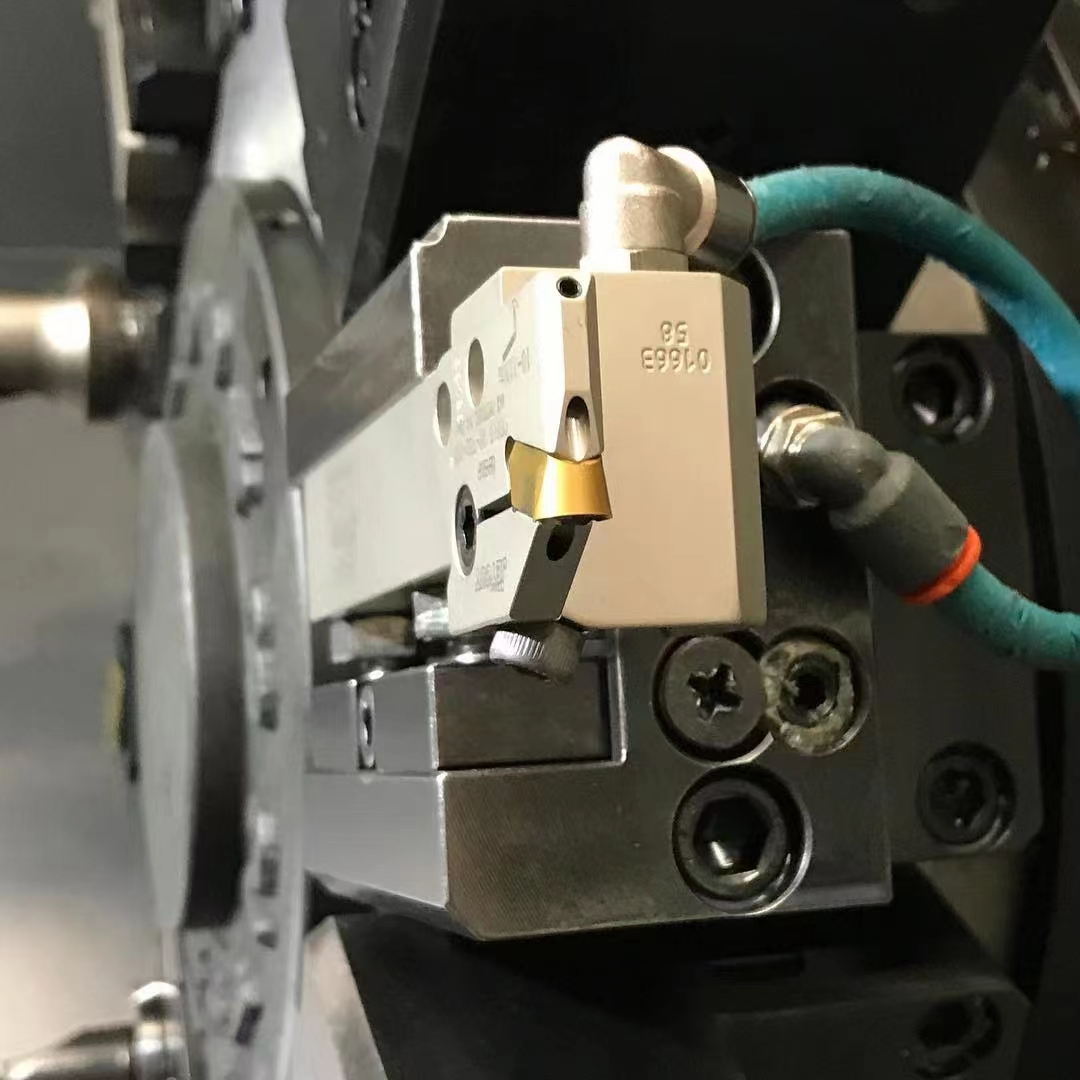
अधिकांश टर्निंग ऑपरेशनों के लिए, उच्च दबाव वाले शीतलक को सीधे कटिंग एज के साथ संरेखित करने की अनुशंसा की जाती है। इससे काटने वाली जगह से चिप्स हटाने में मदद मिलती है। उच्च गुणवत्ता वाली चिकनाई बनाए रखने के लिए चिप नियंत्रण महत्वपूर्ण है। चिप्स को हटाने से उपकरण को दोबारा चिप्स को छूने से रोका जा सकता है, जिससे उपकरण के काटने वाले किनारे को नुकसान हो सकता है। यह चिप्स को उपकरण के चारों ओर घूमने और वर्कपीस की सतह पर घूमने से भी रोक सकता है, जिससे पॉलिशिंग में खरोंच या दोष हो सकता है।
"ठंडा करने वाला तरल पदार्थ भागों और उपकरणों को ठंडा बनाए रखने में मदद करता है, जिससे आप तेज गति से काट सकते हैं। यदि उपकरण उच्च दबाव वाले शीतलन का उपयोग नहीं कर सकता है, तो पारंपरिक या आंतरिक शीतलन विधियां भी सबसे अच्छा विकल्प हैं।"
सभी अनुप्रयोगों के लिए शीतलक द्रव की अनुशंसा नहीं की जाती है। कठोर सामग्रियों को मोड़ने के लिए - एचआरसी50 से अधिक की किसी भी सामग्री को सिरेमिक टूल कूलेंट का उपयोग करने से बचना चाहिए क्योंकि इसमें उपकरण को गर्म झटका देने की प्रवृत्ति होती है, जिससे उपकरण फ्रैक्चर हो सकता है। हालाँकि, यदि सामग्री नरम पक्ष पर है, तो शीतलक के लिए सिरेमिक ब्लेड का उपयोग किया जा सकता है।
चिप नियंत्रण आवश्यक है क्योंकि इस प्रक्रिया में, हमें चिप्स से गर्मी खत्म करने की आवश्यकता होती है। लेकिन आपको अभी भी पर्याप्त रूप से बड़े काटने वाले क्षेत्र की आवश्यकता है। यदि काटने का क्षेत्र कम कर दिया जाता है, तो काटने के क्षेत्र से ली गई गर्मी का द्रव्यमान कम हो जाएगा, और आपको ब्लेड पर रासायनिक घिसाव, साइड घिसाव और गड्ढे घिसाव के प्रभाव दिखाई देने लगेंगे। जब आप सतह पॉलिशिंग पर विचार करते हैं, तो चिप नियंत्रण वास्तव में एक चुनौती बन जाता है। इसीलिए आपको सही ज्यामितीय आकार चुनना होगा और दिए गए एप्लिकेशन के लिए उपयुक्त कटिंग पैरामीटर बनाए रखना होगा।
8.
कठोरता भी बहुत महत्वपूर्ण है
बहुत से लोग इस बात से सहमत हैं कि उपकरण धारक और फिक्स्चर उच्च गुणवत्ता वाली सतह फिनिश प्राप्त करने में महत्वपूर्ण भूमिका निभाते हैं। यदि फिक्स्चर पर्याप्त कठोर नहीं है, तो यह कंपन पैदा कर सकता है, जो चिकनाई को प्रभावित कर सकता है। यह सुनिश्चित करना भी उतना ही महत्वपूर्ण है कि ब्लेड क्लैंप की कठोरता को बनाए रखने में मदद के लिए जितना संभव हो उतना छोटा ओवरहैंग हो। वर्कपीस और कटिंग टूल्स को पर्याप्त रूप से समर्थित किया जाना चाहिए ताकि सटीक मशीनिंग प्रक्रिया के दौरान कोई कंपन न हो।
एक बात जिसके बारे में बहुत से लोग शायद नहीं सोचते होंगे कि यह ब्लेड चाकू धारक पर कैसे रखा जाता है। चाकू क्लिप का डिज़ाइन एक महत्वपूर्ण भूमिका निभा सकता है। अत्यधिक खुला चाकू क्लैंप ग्रूव ब्लेड और चाकू क्लैंप ग्रूव (जैसे डब्लूएनएमजी ब्लेड) के बीच संपर्क क्षेत्र को कम कर देगा, जिससे चाकू क्लैंप ग्रूव में गति आ जाएगी। इससे सूक्ष्म कंपन हो सकता है और सतह की चिकनाई पर नकारात्मक प्रभाव पड़ सकता है।
काटने के उपकरण की गति से भागों की आयामी सहनशीलता को बनाए रखना भी मुश्किल हो जाता है। उपकरण धारक को ब्लेड की आयामी सहनशीलता से मेल खाना चाहिए और अच्छी स्थिति में बनाए रखा जाना चाहिए। कोई घिसाव या विकृति नहीं होनी चाहिए, क्योंकि थोड़ी सी भी हलचल से प्रतिकूल परिणाम हो सकते हैं।
9.
अच्छी प्रसंस्करण विधियों के अनुसार उपयोग करें
अच्छी सतह फिनिश प्राप्त करने का सबसे अच्छा तरीका ब्लेड निर्माता से शुरुआत करना और उनकी सिफारिशों को अपनाना है, जो एक अच्छी शुरुआत होगी। हम ट्रायल कटिंग के दौरान समायोजन कर सकते हैं, लेकिन ये सुझाव केवल अनुभवी ऑपरेटरों के लिए उपयुक्त हैं, इसलिए दैनिक जीवन में अधिक पेशेवर ज्ञान जमा करना महत्वपूर्ण है।
सटीक मशीनिंग के लिए सकारात्मक रेक कोण वाला ब्लेड चुनना पसंद किया जाता है। सामने का कोना सामग्री को काटने के लिए एक तेज ब्लेड बनाने में मदद करता है। रफ मशीनिंग चरण के लिए, नकारात्मक रेक कोण का उपयोग करने की अनुशंसा की जाती है क्योंकि यह अधिक सामग्री को हटाने के लिए कटिंग एज के पीछे अधिक बल लगाएगा, जिससे सटीक मशीनिंग चरण के लिए बेहतर शुरुआती बिंदु प्रदान किया जाएगा।
यहां विचार करने योग्य एक और बात दिशात्मक बल है। अंतिम चरण में, आपको भाग की अक्षीय दिशा में जितना संभव हो उतना बल लगाना चाहिए, क्योंकि इससे आपको आवश्यक स्थिरता मिलेगी। 0 डिग्री के करीब प्रवेश कोण वाला ब्लेड चुनने से आपको अक्ष के साथ अधिक बल प्राप्त करने की अनुमति मिलेगी, लेकिन उच्च गुणवत्ता वाली सतह फिनिश प्राप्त करने के लिए आपको ब्लेड की पिछली निकासी को भी बढ़ाने की आवश्यकता होगी।
मशीनिंग प्रक्रिया में स्पर्शरेखीय बल एक महत्वपूर्ण कारक है। स्पर्शरेखीय बल, जो अक्षीय बल और रेडियल बल का संयोजन है, को मोड़ के दौरान एक स्थिरांक माना जा सकता है। यदि ऑपरेशन अक्षीय बल बढ़ाता है, तो वे रेडियल बल के प्रभाव को कम कर देंगे, जो उन्हें बेहतर सहनशीलता बनाए रखने और सूक्ष्म कंपन को कम करने की अनुमति देता है, क्योंकि यह प्राकृतिक अस्थिरता को कम करता है। प्रक्रिया के कठिन और अर्ध परिशुद्धता मशीनिंग चरणों में, यह आवश्यक रूप से विचार करने योग्य कारक नहीं है।
अंत में, यह ध्यान रखना महत्वपूर्ण है कि उपकरण काटने की दिशा भी महत्वपूर्ण है। आपको यह सुनिश्चित करने की ज़रूरत है कि ऑपरेटिंग बल को भाग के अच्छी तरह से समर्थित हिस्से की ओर निर्देशित किया गया है। समर्थन फ्रेम से दूर प्रसंस्करण करने से कंपन हो सकता है, जो उपकरण के जीवन को भी प्रभावित कर सकता है, और आपकी सतह की चिकनाई निश्चित रूप से प्रभावित होगी।


