


थ्रेड मशीनिंग के लिए उच्च विश्वसनीयता परिशुद्धता नियंत्रण विधि
1 प्रस्तावना
इंजन के एक निश्चित मॉडल का दहन कक्ष खोल एक फ्रंट कनेक्टिंग पीस, एक पतली दीवार वाला स्पिनिंग सिलेंडर, एक रियर कनेक्टिंग पीस और एक सपोर्ट से बना होता है, जिसे आर्गन आर्क वेल्डिंग, हीट ट्रीटमेंट और सैंडब्लास्टिंग के संयोजन द्वारा संसाधित किया जाता है। . दहन कक्ष की पतली दीवार वाले खोल की बाहरी सतह पर वेल्डेड 20 अक्षीय समर्थनों की 2 पंक्तियाँ हैं, और समर्थन के डिज़ाइन ड्राइंग के लिए एम 4-6 एच की थ्रेड सटीकता की आवश्यकता होती है। मिसाइल केबल कवर स्थापित करने के लिए सपोर्ट थ्रेड का उपयोग किया जाता है, और थ्रेड कनेक्शन के लिए उच्च गुणवत्ता और विश्वसनीयता की आवश्यकता होती है। दहन कक्ष शेल के साथ वेल्डिंग बिंदु पर समर्थन संरचना, सामग्री और स्थानिक संरचना की सीमाओं के कारण, थ्रेड को संसाधित करने के लिए पारंपरिक प्रक्रियाओं का उपयोग किया जाता है, जिसके परिणामस्वरूप कम उत्पाद योग्यता दर होती है। यह लेख उत्पाद प्रसंस्करण के विभिन्न चरणों पर प्रक्रिया विश्लेषण और अनुसंधान करता है, और प्रयोगात्मक सत्यापन, तुलना और विश्लेषण के माध्यम से एक उचित और प्रभावी थ्रेड सटीकता नियंत्रण विधि प्राप्त करता है।
2. उत्पाद संरचना विशेषताएँ और प्रसंस्करण कठिनाइयाँ
2.1 संरचनात्मक विशेषताएँ
दहन कक्ष खोल के बाहरी आयाम अपेक्षाकृत बड़े हैं, बाहरी व्यास 5{3}}{{10}मिमी और लंबाई 4500मिमी है। समर्थन को दहन कक्ष खोल की बाहरी सतह पर (114 ± 0.2) मिमी की रेडियल अवधि के साथ मैन्युअल रूप से वेल्ड किया जाता है। दहन कक्ष खोल और सहायक सामग्री दोनों D406A अल्ट्रा-हाई स्ट्रेंथ स्टील से बने हैं। दहन कक्ष खोल की समर्थन संरचना चित्र 1 में दिखाई गई है। समर्थन में 14 मिमी के बाहरी व्यास और मिमी की चौड़ाई के साथ एक लम्बी गोलाकार संरचना है जैसा कि चित्र में दिखाया गया है। केंद्र में 0.7 मिमी की पिच के साथ एक आंतरिक धागा M4-6H है। धागे के नीचे की नाली और पतली दीवार वाले खोल के बीच केवल 0.7 मिमी का अंतर है।
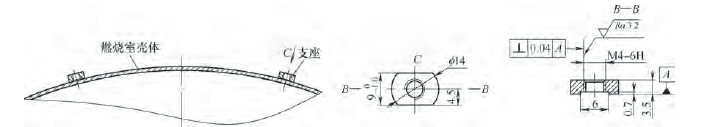
चित्र 1 दहन कक्ष शैल समर्थन संरचना
2.2 प्रसंस्करण कठिनाइयाँ
समर्थन का प्रसंस्करण प्रवाह चित्र 2 में दिखाया गया है। यदि समर्थन के थ्रेडेड छेद को वेल्डिंग और गर्मी उपचार के बाद प्रसंस्करण के लिए व्यवस्थित किया जाता है, तो कई कठिनाइयां होती हैं [1]।
1) समर्थन के थ्रेडेड छेद के निचले हिस्से और शेल के बीच का अंतर केवल 0.7 मिमी है, जो यांत्रिक प्रसंस्करण के दौरान पतली दीवार वाले शेल की सतह को आसानी से नुकसान पहुंचा सकता है, जिससे गुणवत्ता के लिए खतरा पैदा हो सकता है।
2) समर्थन के थ्रेडेड छेद के नीचे खांचे और खोल के बीच का अंतर छोटा है। थ्रेड प्रोसेसिंग के दौरान, नल का गाइड छोटा होता है, स्थिति अस्थिर होती है, धागे को टैप करना मुश्किल होता है, और मशीनिंग विचलन का खतरा होता है। 0.04मिमी की ऊर्ध्वाधरता की गारंटी नहीं दी जा सकती।
3) ताप उपचार के बाद सामग्री की कठोरता {{1}एचआरसी है, जो थ्रेड प्रसंस्करण के दौरान आसानी से नल टूटने का कारण बन सकती है। धागे की समस्याओं के कारण, शेल को स्क्रैप कर दिया जाता है, जिसके परिणामस्वरूप उच्च विनिर्माण लागत और गुणवत्ता जोखिम होते हैं।
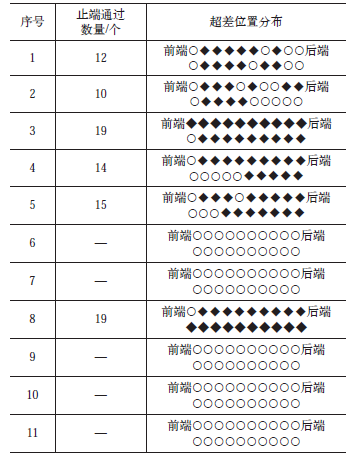
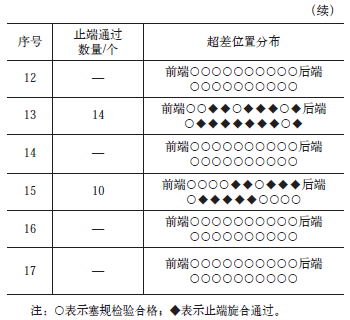
उपरोक्त विश्लेषण के आधार पर, यह निष्कर्ष निकाला जा सकता है कि समर्थन थ्रेड्स को वेल्डिंग से पहले मशीनीकृत करने की आवश्यकता होती है, और फिर वेल्डिंग के बाद दहन कक्ष खोल के साथ एनील्ड, सैंडब्लास्टेड, बुझती और टेम्पर्ड किया जाना चाहिए। शमन उपचार के बाद, समर्थन धागे की सतह ऑक्सीकरण से गुजरती है, और धागा प्रोफ़ाइल की सतह पर अतिरिक्त अवशेष जुड़ा होता है। यदि समर्थन के धागे को वेल्डिंग से पहले संसाधित किया जाता है, और दहन कक्ष खोल को संयोजित और संसाधित करने के बाद, समर्थन थ्रेड प्रोफ़ाइल की सतह से जुड़ी अतिरिक्त सामग्री को साफ करने के लिए एम 4-6 एच टैप का उपयोग करें। साथ ही, इससे समर्थन के कुछ आंतरिक थ्रेड प्रोफाइल की सतह पर ऑक्साइड परत गिर जाएगी। निरीक्षण के लिए एम4-6एच थ्रेड गेज का उपयोग करते समय, योग्यता दर केवल 67% है। जैसा कि तालिका 1 में दिखाया गया है, 17 दहन कक्ष शेल सपोर्ट पर एम 4-6 एच आंतरिक थ्रेड्स की मशीनिंग पर सांख्यिकीय विश्लेषण किया गया था। सपोर्ट थ्रेड्स की मशीनिंग सटीकता में सुधार कैसे किया जाए यह उत्पाद उत्पादन और वितरण में एक जरूरी तकनीकी समस्या बन गई है। .
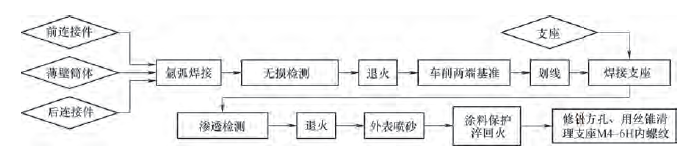
चित्र 2 प्रसंस्करण प्रक्रिया प्रवाह
तालिका 1 17 दहन कक्ष शेल समर्थनों पर एम4-6एच आंतरिक धागों की मशीनिंग पर आंकड़े
3 तकनीकी समाधान और प्रक्रिया परीक्षण
3.1 तकनीकी प्रस्ताव
दहन कक्ष शेल और समर्थन के प्रसंस्करण के दौरान विभिन्न प्रक्रियाओं की समीक्षा, निरीक्षण, विश्लेषण और समस्या निवारण के बाद, यह माना जाता है कि समर्थन के एम 4-6 एच आंतरिक धागे की आयामी सटीकता मानक से अधिक होने का मुख्य कारण है यह है कि शमन उपचार के बाद, समर्थन धागे की सतह ऑक्सीकरण से गुजरती है, और धागा प्रोफ़ाइल की सतह पर अतिरिक्त अवशेष जुड़ा होता है। धागे की सतह पर अतिरिक्त सामग्री को साफ करते समय, यह समर्थन के कुछ आंतरिक धागा प्रोफाइल की सतह पर ऑक्साइड परत के गिरने का कारण बन सकता है, जिसके परिणामस्वरूप एम 4-6 एच आंतरिक धागे की सटीकता खराब हो सकती है। सहायता।
प्रक्रिया विश्लेषण के आधार पर, दो प्रक्रिया योजनाएँ विकसित की गई हैं।
विकल्प 1: एक विशेष हैंड टैप को कस्टमाइज़ करें, जिसे एक हेड टैप और दूसरे टैप में विभाजित किया गया है, और हेड टैप के पिच व्यास के आकार को नियंत्रित करें। समर्थन भागों की स्थिति में धागे को टैप करने और मशीनिंग भत्ता आरक्षित करने के लिए एक हेड कोन का उपयोग करें। दहन कक्ष शेल के ताप उपचार के बाद, धागे की अंतिम सटीकता सुनिश्चित करने के लिए दो शंकु टैपिंग समर्थन धागे का उपयोग करें।
विकल्प 2: समर्थन भागों की स्थिति में एम4-6एच की थ्रेड सटीकता को एक स्तर तक बढ़ाएं, एम4-5एच के अनुसार प्रक्रिया करें, प्रभावी ढंग से एम4-6एच के बीच अंतर की भरपाई करें और एम4-5एच, और थ्रेड सटीकता आवश्यकताओं को पूरा करते हैं [2]।
3.2 परीक्षण प्रक्रिया और परिणाम
पहली प्रक्रिया योजना तीन चरणों में पूरी की जाती है। ① अनुकूलित विशेष नल (हेड टैप और दूसरा टैप), हेड टैप के पिच व्यास के लिए आरक्षित भत्ते के साथ {{0}}.30मिमी, 0.2{ समर्थन भागों की मशीनिंग के दौरान धागे को टैप करने के लिए एक हेड कोन का उपयोग करें। ③ गर्मी उपचार के बाद, धागे को टैप करने के लिए एक डबल शंकु का उपयोग करें। गर्मी उपचार के बाद सामग्री की उच्च कठोरता (48-52HRC) और दहन कक्ष खोल के बड़े व्यास संरचना के प्रभाव के कारण, ऑपरेटरों द्वारा थ्रेडिंग ऑपरेशन की कठिनाई बढ़ जाती है, बल असमान होता है, और काटने का बल धुरी से विचलित होने का खतरा है। जब प्रयोग के दौरान व्यास भत्ता 0.30 मिमी है, तो दो शंकु टैपिंग धागे का उपयोग करते समय थ्रेडेड छेद को काटना असंभव है; क्रमशः 0.20 मिमी और 0.10 मिमी के व्यास भत्ते के साथ टैप करने पर, थ्रेडेड छेद का विचलन या नल का टूटना हो सकता है, जिससे उत्पाद की गुणवत्ता सुनिश्चित करना मुश्किल हो जाता है [3]।
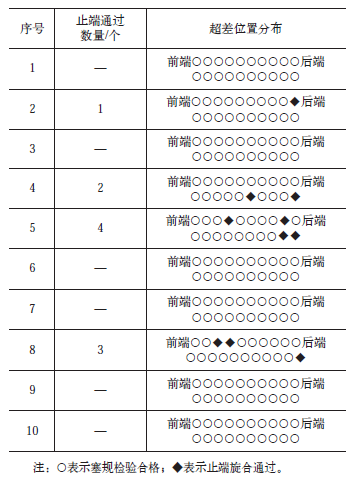
दूसरी प्रक्रिया योजना के अनुसार, प्रसंस्करण के एक स्तर से समर्थन की थ्रेड सटीकता में सुधार होता है। 10 दहन कक्ष शेल समर्थन के एम 4-6 एच आंतरिक धागे की मशीनिंग स्थिति का सांख्यिकीय विश्लेषण किया गया है, और डेटा तालिका 2 में दिखाया गया है। थ्रेड सटीकता में काफी सुधार हुआ है, और उत्पाद योग्यता दर 67 से बढ़ गई है % से 95%।
योजना 2 में प्रसंस्करण समर्थन के आंतरिक धागे पर तालिका 2 सांख्यिकी
3. प्रयोगात्मक परिणामों का विश्लेषण
योजना 1 और योजना 2 के प्रयोगात्मक परिणामों का सारांश और विश्लेषण करके, योजना 2 की प्रसंस्करण विधि के अनुसार, समर्थन धागे की योग्यता दर में काफी सुधार किया गया है। सहनशीलता से बाहर हो चुके धागों का निरीक्षण करने के लिए एम4-7एच थ्रेड गेज का उपयोग किया गया था, और सभी परिणाम योग्य थे। जैसा कि तालिका 3 में दिखाया गया है, एम4-6एच, एम4-5एच, और एम{6}}एच थ्रेड के सटीकता आयामों की तुलना करें।
तालिका 3 एम4 × 0.7 मिमी आंतरिक धागे का सटीक आयाम (इकाई: मिमी)
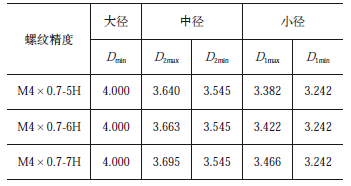
यह देखा जा सकता है कि धागे का पिच व्यास आकार M4-5H है मिमी, पिच व्यास का आकार M4-6H है
 मिमी, पिच व्यास का आकार M4-7H है
 मिमी। 7H और 6H के बीच अधिकतम सीमा आकार विचलन 0 है। कि अयोग्य समर्थन की थ्रेड सटीकता 0.032 मिमी से अधिक न हो। अधिक सहनशीलता की भरपाई के लिए, वास्तविक मशीनिंग में थ्रेड सटीकता को 0.023 मिमी की मुआवजा राशि के साथ 5H तक सुधार दिया गया है, जो मूल रूप से थ्रेड मुआवजे की आवश्यकताओं को पूरा कर सकता है। सहिष्णुता से अधिक थ्रेड सटीकता के व्यक्तिगत मामलों के लिए, यह माना जा सकता है कि सहिष्णुता बहुत छोटी है, 6H और 7H के बीच सटीकता के साथ [4]।
4 सुधार के उपाय और प्रक्रिया सत्यापन
प्रसंस्करण प्रौद्योगिकी प्रक्रिया को क्रमबद्ध करने से पता चलता है कि प्रक्रिया विधि उचित और व्यवहार्य है, यह देखते हुए कि उत्पाद योग्यता दर में काफी सुधार हुआ है। अति सहनशीलता पद के विश्लेषण के माध्यम से, यह माना जाता है कि थ्रेड सटीकता की अधिक सहनशीलता मशीनिंग प्रक्रिया में विस्तृत कारकों के कारण होती है। बेयरिंग थ्रेड सटीकता की समस्या को पूरी तरह से हल करने के लिए, बेयरिंग मशीनिंग प्रक्रिया के निम्नलिखित चरणों में प्रक्रिया में सुधार किया जाएगा।
1) टैपिंग मशीन पर धागों को टैप करते समय, स्पिंडल में हल्का कंपन महसूस होगा। जैसे-जैसे प्रसंस्करण की गहराई बदलती है, धागे के मुंह पर काटने का समय अपेक्षाकृत लंबा होता है, और मुंह और जड़ के बीच के आकार में थोड़ा अंतर होगा। मशीनिंग प्रक्रिया के दौरान मुंह और जड़ में मामूली बदलाव की भरपाई के लिए समर्थन धागे के पीछे से धागे को टैप करने की विधि अपनाई जाती है [5]।
2) थ्रेड गेज पहचान की सटीकता में सुधार करें। समर्थन का धागा अभी भी M4-5H सटीकता के साथ संसाधित किया जाता है। निरीक्षण के लिए थ्रेड प्लग गेज का उपयोग करते समय, यह आवश्यक है कि गो गेज पूरी तरह से खराब हो और नो गो गेज एक से अधिक मोड़ में खराब न हो।
3) सैंडब्लास्टिंग प्रक्रिया में दहन कक्ष खोल के ताप उपचार से पहले, समर्थन धागों की सुरक्षा करना आवश्यक है। सुरक्षा के लिए एम4 स्क्रू का उपयोग करने की पिछली प्रक्रिया पद्धति को बदलने की जरूरत है, और एम4-6एफ की सटीकता के साथ एक विशेष सुरक्षात्मक स्क्रू को फिर से डिजाइन करने की जरूरत है। बार-बार घुमाने और घिसाव से बचने के लिए धागे की लंबाई को एक मोड़ के भीतर नियंत्रित किया जाना चाहिए।
4) सफाई का तरीका बदलें. दहन कक्ष शेल असेंबली की मशीनिंग के बाद, समर्थन के थ्रेडेड छेद में किसी भी अतिरिक्त सामग्री को उड़ाने के लिए संपीड़ित हवा का उपयोग करें, और फिर निरीक्षण करने के लिए थ्रेड प्लग गेज एम 4-6 एच का उपयोग करें। यदि यह पास नहीं हो सकता है, तो पहले इसे M4 स्क्रू से साफ करें, फिर इसे एक नल M{3}}H से साफ करें, और सफाई के बाद थ्रेड प्लग गेज M{4}}H से इसका निरीक्षण करें।
कई प्रक्रिया परीक्षणों और सत्यापनों के बाद, समर्थन की थ्रेड सटीकता पूरी तरह से उत्पाद सटीकता आवश्यकताओं को पूरा करती है, और उत्पाद योग्यता दर को 100% तक बढ़ा दिया गया है, जिससे समर्थन की थ्रेड सटीकता की समस्या पूरी तरह से हल हो गई है।
5। उपसंहार
वेल्डिंग और ताप उपचार के बाद समर्थन धागों की उच्च विश्वसनीयता सुनिश्चित करने के लिए, धागे की सटीकता को नियंत्रित करने के लिए निम्नलिखित उपाय किए जाते हैं।
1) भाग की स्थिति में मशीनिंग के दौरान थ्रेड सटीकता में एक स्तर तक सुधार करें, और समर्थन की थ्रेड सटीकता को एम 4-6 एच से एम 4-5 एच तक समायोजित करें।
2) समर्थन धागे के प्रसंस्करण के दौरान, इसे वेल्डिंग सतह (पीछे) से संसाधित किया जाता है, और गर्मी उपचार और शमन के बाद, प्रसंस्करण के दौरान मुंह और जड़ के बीच आयामी अंतर की भरपाई के लिए सामने से इसका निरीक्षण किया जाता है।
3) थ्रेडेड छेद पर संपीड़न को कम करने के लिए सैंडब्लास्टिंग प्रक्रिया के लिए विशेष सुरक्षात्मक स्क्रू डिज़ाइन किए गए हैं।
विभिन्न तकनीकी उपायों को अपनाकर, थ्रेड मशीनिंग की सटीकता को नियंत्रित किया गया है, और मिसाइल उड़ान परीक्षणों के माध्यम से थ्रेड कनेक्शन की विश्वसनीयता का आकलन किया गया है। उत्पाद की गुणवत्ता स्थिर और विश्वसनीय है।


